
直接答案:彩盒从打样进入量产前,应锁定结构尺寸与装配、纸材与厚度、颜色参照、图稿和刀版版本、后加工位置、量产首件检查项目,以及数量和交付状态。换纸、改稿、变更工艺、内托或运输条件后,应重新评估受影响的项目。
一份样品只能证明它覆盖的内容。结构白样不能代替颜色样,数码样不能自动代替量产印刷样,印刷平张也不能代替成型和实装确认。开机前把样品用途、版本和验收条件写清,量产才有统一参照。
关于打样前的尺寸、刀版、文案、条码和工艺资料,可参考彩盒打样资料与工艺确认清单。本文进一步聚焦从签样到开机放行之间,哪些误差必须先锁定。
一、先确认样品到底确认了什么
| 样品或资料 | 可以确认 | 不能直接代替 |
|---|---|---|
| 结构样或白样 | 盒型、尺寸、折线、糊口、插舌、内托和装配动作 | 量产颜色、专色效果和最终表面工艺 |
| 颜色样或印刷样 | 图稿颜色、纸材底色、四色或专色的呈现方向 | 完整成型、糊盒和产品实装 |
| 工艺样 | 覆膜、烫箔、击凸、局部UV、压纹或开窗效果 | 所有批次和运输条件下的稳定性 |
| 完整签样 | 在约定材料、图稿、工艺和验收条件下作为量产参照 | 未经约定的其他纸张、设备、批次或版本 |
样品记录建议写明编号或版本、样品用途、对应图稿和刀版、纸材与厚度、印刷和后加工、内托及配件,以及尚未覆盖的项目。
二、开机前要锁定的六类误差
1. 结构尺寸与装配误差
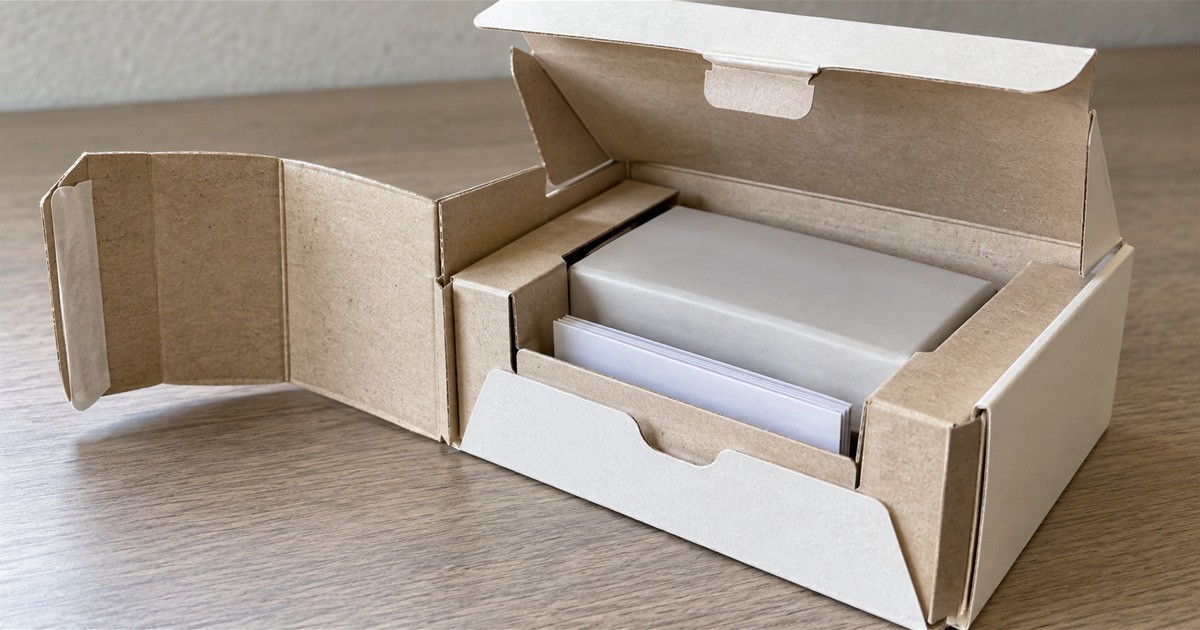
不要只核对成品长、宽、高。要把实际产品、说明书、附件和内托按装盒顺序放入样品,检查能否装入、取出、闭合和重复开启。折叠彩盒要看插舌、锁底、糊口和折线;精品盒要看盒盖与盒身配合、裱纸边角和内托高度;抽屉盒要看抽拉阻力、止位和运输时是否滑出。
产品尺寸、盒内尺寸、盒外尺寸和关键间隙应分开记录。产品、内托、纸材厚度或装盒方向发生变化时,原样品不能自动代表新状态。
2. 纸材、厚度和表面状态
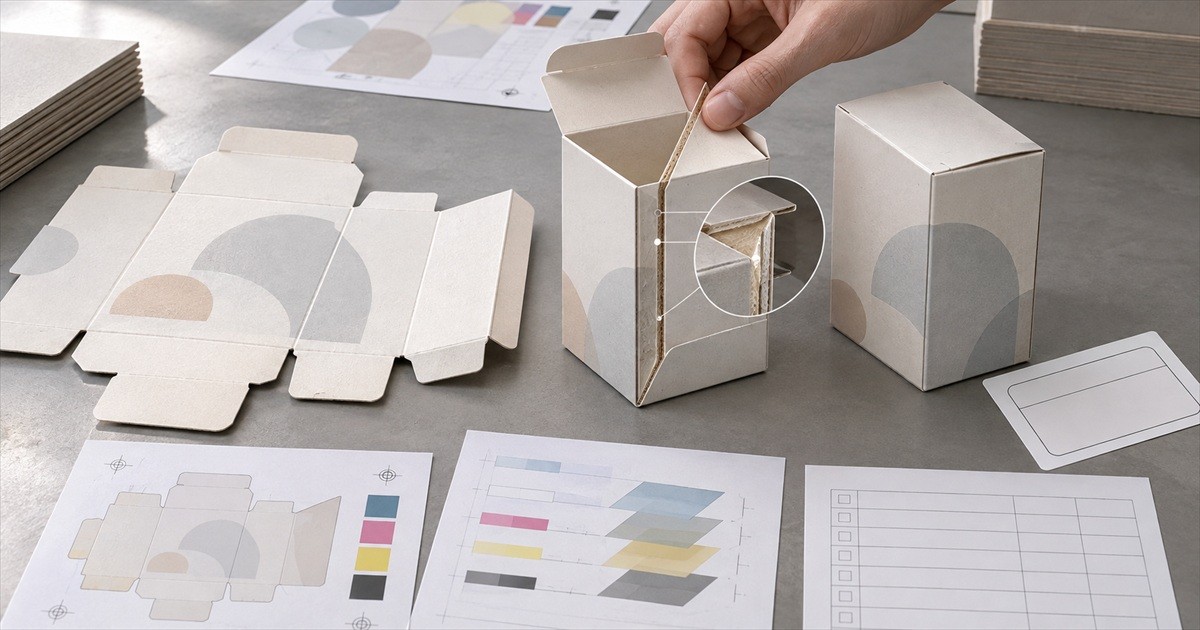
白卡纸、特种纸、灰板或瓦楞材料的底色、厚度、吸墨性、纤维方向和表面处理,都会影响颜色、压痕、折叠、模切和成型。量产资料应写清纸材名称、规格或厚度、印刷面、覆膜或上光、裱合关系和交付状态。
换纸后应重新检查折线是否爆裂、盒体是否回弹、插口是否过紧、裱纸是否起皱,以及颜色和光泽是否仍符合参照样。
3. 颜色参照与印刷色差
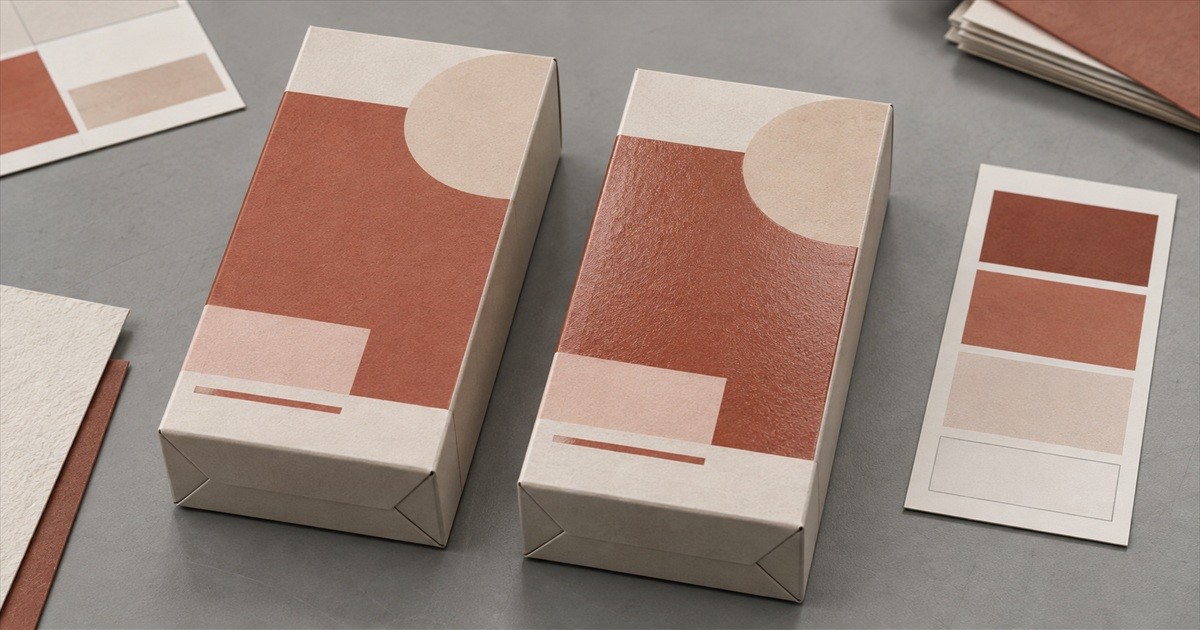
颜色确认要区分屏幕、PDF、办公室打印件、数码样、印刷签样和量产首件的用途。屏幕是发光的RGB显示,纸张上的颜色则受油墨、纸张底色、印刷方式、干燥和表面处理影响,因此不能只用屏幕或PDF判断大货颜色。
品牌主色或大面积实色,应在项目中明确采用CMYK还是专色,并同时写清纸材和表面处理。重点颜色要记录标准样、观察条件、测量方式、测量位置和双方约定的判定范围。项目如要求按标准观察条件评估印刷样,可参阅ISO 3664:2025官方说明;该标准涉及反射和透射介质图像的观察条件及比较评价,实际订单仍需由双方约定具体条件。
颜色不能只在开机第一张上确认。稳定后还应按项目约定抽查大面积底色、品牌标志、细小文字和跨版区域,并保存首件与过程样。具体色差范围不能脱离纸张、油墨、设备和客户标准直接套用。更多颜色参照和验收思路可见包装颜色与打样色差验收方法。
4. 图稿、刀版与版本误差
开机文件应与确认样品一一对应。核对文件编号、版本日期、SKU对应关系、刀线与折线、出血和安全区、文字、条码、二维码、图案方向,以及烫金、局部UV、击凸、开窗等工艺图层。
重要信息不能落在裁切、折叠、糊口、开窗或模切受力区域。多版本订单还应有版本矩阵和换版、清场或分拣要求,避免同一批货混入错误图稿。文件名写着“最终版”不等于版本已经锁定,确认记录应说明谁批准了哪一份文件。
5. 后加工位置与成型误差
烫箔、局部UV、压凸、覆膜、上光、开窗和磁吸等工艺,可能与纸材、折线、胶位和后续装配互相影响。开机前应核对工艺名称、位置、面积、颜色或膜面、套位关系、先后顺序,以及样品是否覆盖最终效果。
检查重点不只是工艺有没有做出来,还要看它是否影响折叠、糊盒、抽拉、开合、取放和表面耐磨。换纸、换膜、换胶、改变工艺顺序或移动位置后,应重新确认受影响的结构和外观项目。印后工艺与模切、压痕、糊盒的关系,可继续参考彩盒印后加工术语与验收说明。
6. 量产首件、数量与交付状态
打样和量产可能使用不同设备、拼版、印版、生产速度、后加工路径或材料批次。量产首件不能只看一个颜色区域,也不能用首件照片代替完整检查。应按确认样品和文件核对结构尺寸、成型、装配、颜色、图文位置、工艺、内托和产品实装。
同时确认成品是平张、预糊、折叠还是成型交付,是否包含内托、配件、装配和外箱;每个SKU的数量、装箱数量、标签和版本识别方式也应写清。销售彩盒的颜色和开合确认,不能替代整套运输包装验证。
三、把确认记录做成一页开机放行单
- 产品、附件、重量、摆放方向和使用场景已确认。
- 盒型、内托、成品尺寸、关键间隙和装配动作已用实物样检查。
- 纸材、规格或厚度、表面处理、裱合关系和交付状态已写清。
- 图稿、刀版、工艺图层、条码及各SKU版本已对应。
- 颜色标准样、观察条件、测量方式或目测参照已约定。
- 量产首件的检查项目、抽检方式和异常处理责任已明确。
- 材料、文件、工艺、数量或运输条件发生变化时,重新评估和批准的责任人已明确。
如果某一项只能写“按常规”“颜色差不多”或“与样品一致”,说明它还不能直接作为量产放行条件。采购方可以要求供应商把“样品一致”拆成尺寸、材料、颜色、工艺、装配和包装六类具体检查项。
量产中还要按项目约定抽查颜色、套印、蹭脏、模切、糊盒、装箱和数量。开机前锁定标准,是为了让过程检验有参照,不是用一张样品替代全部质量控制。关于首件、过程样和成品排查,可参考彩盒印刷常见质量问题排查指南。
四、哪些变更后必须重新评估
- 产品、内托、附件数量或装盒方向发生变化。
- 纸张、纸板、厚度、底色、覆膜、上光或胶黏剂发生变化。
- 图稿、文字、条码、语言版本、刀版或SKU发生变化。
- 烫箔、局部UV、压凸、开窗、模切、压痕或糊盒方式发生变化。
- 生产设备、供应商、拼版方式、装配方式、外箱或运输条件发生变化。
不代表每次变化都要整套重做,但至少要说明变化影响了哪些项目、由谁复核,以及原签样是否仍可作为参照。
五、询价和开机资料怎样准备
采购时建议一次提交:产品或完整内包装的尺寸与重量、每盒装入数量、盒型方向、内托和附件、订单数量与SKU、纸材偏好、颜色参照、表面工艺、图稿和刀版版本、交付地区、运输方式及期望节点。未确定的内容单独标为“待确认”,不要让供应商从效果图推断量产条件。
如需向博雅彩印沟通彩盒、精品盒或配套纸制品项目,可先准备产品尺寸、数量、图稿或现有样品,再把结构、材料、印刷、后加工、打样和量产确认事项分开列出。具体材料、报价、交期、检验和交付条件,以项目资料、实物样品及双方书面确认为准。
常见问题
彩盒打样通过后,还要做量产首件吗?
要。打样与量产可能存在材料、设备、拼版或后加工条件差异,量产首件应按确认样品和文件检查,并留存相应记录。
颜色可以只按屏幕确认吗?
不可以把屏幕作为唯一标准。应明确实物签样、纸材、表面处理、观察条件及必要的测量方式。
换纸后能否直接沿用原签样?
不能直接默认。纸张底色、吸墨性、厚度和表面状态可能影响颜色、折叠和成型,换纸后应重新评估受影响项目。
结语:把样品变成可执行的量产标准
彩盒打样的价值不只是确认“看起来像不像”,而是把结构、材料、颜色、文件、工艺、首件和交付状态转化为可检查的条件。开机前把差异来源写清,量产中按首件和过程样复核,发生变更时重新评估,采购方才更容易判断供应商是否真正按同一套要求生产。
本文为采购沟通与项目确认参考,不替代具体订单的样品、检测、法规或质量协议。材料、尺寸、颜色、交期、检验和交付要求以项目资料、实物样品及双方书面确认为准。
 使用微信或抖音扫码 · 点击空白处关闭