• 网站首页
  • 关于我们

    关于我们

    ABOUT US

    ABOUT US

    快捷导航 / QUICK NAVIGATION
  • 产品中心

    产品中心

    PRODUCT CENTER

    按盒型与用途查看产品

    核对尺寸、材料与工艺

    准备样品与询价资料

  • 生产设备

    生产设备

    PRODUCTION EQUIPMENT

    查看设备与工序介绍

    具体工艺按项目确认

    打样与交付安排另行沟通

  • 新闻资讯

    新闻资讯

    NEWS INFORMATION

    阅读包装采购与工艺指南

    查看打样和验收清单

    按需求准备询价资料

  • 联系我们
  • 定制与下单问答
  • EN
  • 博雅彩印客服微信二维码

    客服微信

  • 全国服务热线

    18824998869

    • 联系人:莫先生

    • 电 话:18824998869

    • 邮 箱:denny@byprintings.com

    • 地 址:中山市小榄镇北区茂丰一路1号之一

    新闻资讯

    NEWS INFORMATION

    小榄包装装配怎么验?人工装盒、配件顺序与工位验证清单

    发布时间:2026-10-11 浏览:3次

    直接结论:人工装盒不能只看产品能否放进彩盒。采购、工程、品质和仓库应使用完整的产品、盒体、内托、说明书及配件,按实际工位顺序试装,并记录每一步的方向、动作、复核点和异常处理。这样确认的才是包装装配验证,而不是一次性的样品展示。

    本文面向小榄及中山制造企业的采购阶段、打样阶段和量产准备,聚焦人工装盒,不把自动装盒机的试机条件外推为人工效率或产能结论。

    一、先把完整装配样和版本锁定

    装配验证的对象应是一套完整组合,而不是空盒。至少把盒体、内托或隔件、实际产品、说明书、卡片和配件列入同一份包装配件清单;如有多个SKU,还要写明每个版本的对应关系。每一项记录名称、版本、数量、方向、放置位置,以及由谁装配或复核。

    结构样和内衬应一起确认。精品盒结构打样确认清单已经说明,产品尺寸、取放方向、内衬位置和附件不能拆开判断。本题进一步把这些输入转换成工位动作:先固定版本,再用实际物料试装,避免拿一个规格的样品替代所有组合。

    二、人工装盒流程按“顺序—动作—结果”验证

    建议把现场流程拆成四段,并在记录表中给每段配图或简短动作说明:

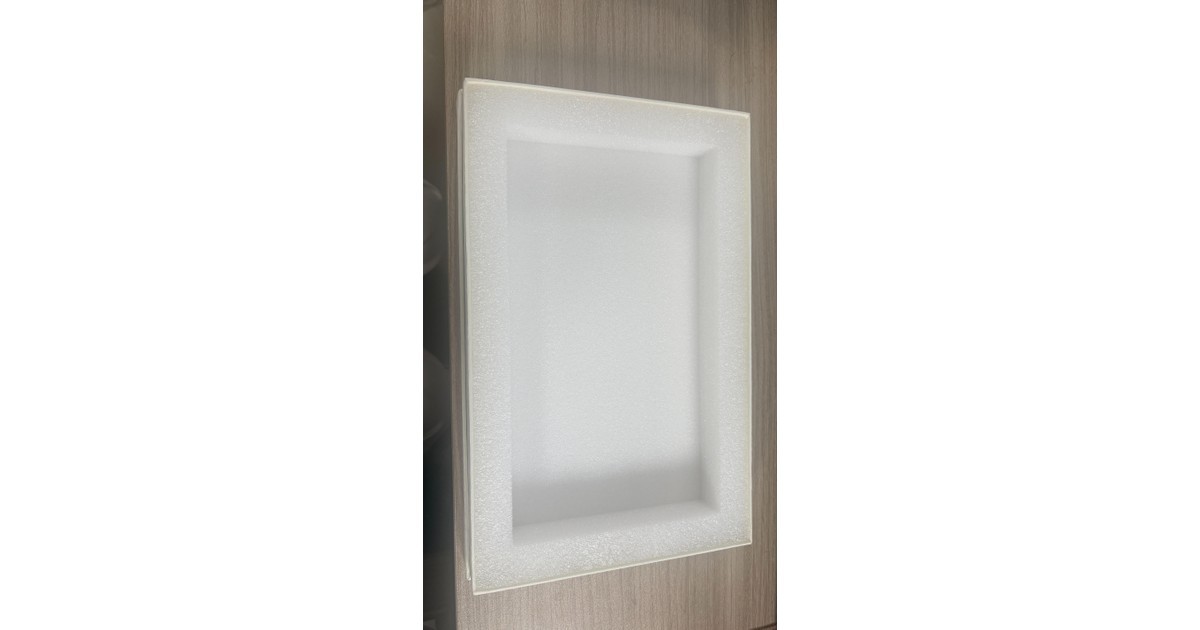
    木纹表面上放着白色矩形包装内衬,中央是较深的长方形凹槽。
    竖幅实拍:木纹表面上放着白色矩形包装内衬,四周有凸起边缘,中央为向内凹陷的长方形区域。
    1. 准备:按实际来料状态摆放盒体、内托、产品和配件,确认正反面、开口方向及可操作空间。
    2. 装入:先放会被后续部件遮挡、难以复核的内件,再按包装配件清单放入产品、说明书和其他配件;记录是否需要翻转、按压、定位或借助工具。
    3. 封装前复核:逐项检查数量、位置、方向和版本,确认说明书没有折伤,配件没有混入其他SKU,内托没有顶起盒盖。
    4. 成品检查:完成闭合或封装后,检查开合、外观、产品固定、配件可见性和装箱状态;有标签、封签或外箱要求时一并核对。

    顺序不能照搬通用模板。只要某个动作会造成遮挡、挤压、返工或无法复核,就应在装配图中标明先后关系和禁止操作。

    验证项现场要看什么应留下的结果
    对象与版本盒体、产品、内托、说明书和配件是否与同一SKU及版本对应包装BOM或配件清单、样品编号、版本号
    装配顺序每一步放什么、朝向如何、下一步是否会遮挡或挤压顺序图、照片或文字步骤
    工位动作是否需要反复翻转、按压、回装或临时寻找配件工具、料位、动作说明和异常记录
    漏装与错装数量、位置、方向、版本和混料风险封盒前清单及成品复核结果
    成品状态闭合是否平整,产品是否移位,卡片或配件是否被顶出、折伤或刮花样品照片、问题描述和放行意见

    三、把漏装风险放到工位设计里

    配件不要只放在一个混合料盒中。按名称或SKU分区摆放,给每个料位贴上与清单一致的标识,并把待装、已装、待复核和已完成区域分开。若现场已有扫码、计数或治具,应把它们作为本次验证条件记录;没有这些工具时,可用固定料位和逐项勾选降低遗漏。
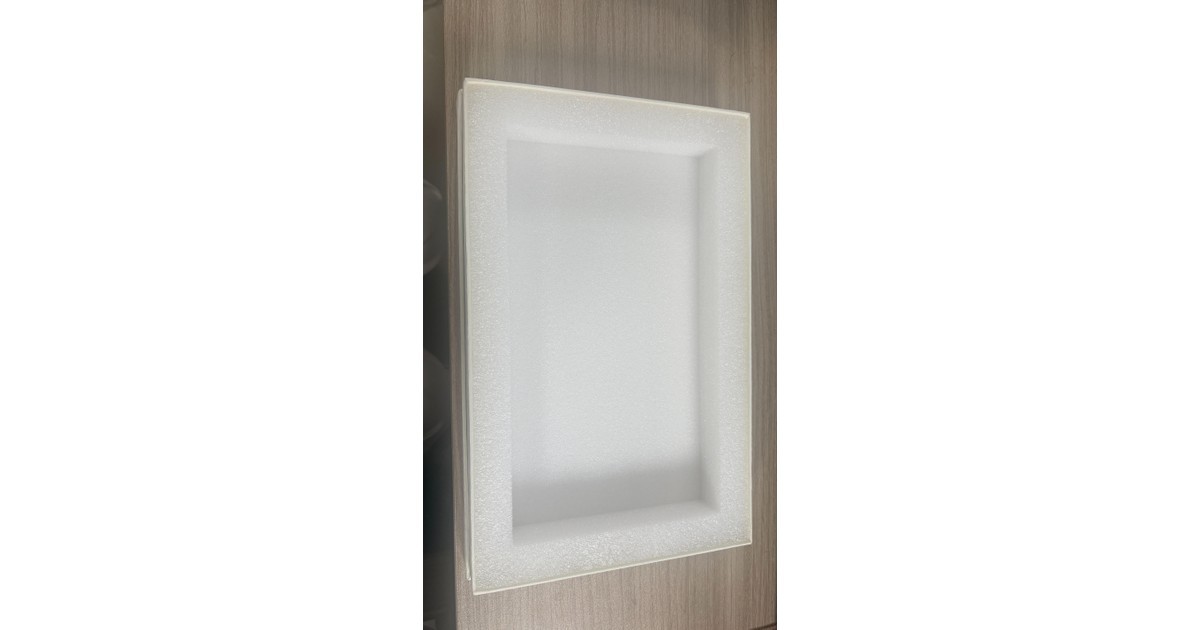
    木纹表面上放着白色矩形包装内衬,中央是较深的长方形凹槽。
    竖幅实拍:木纹表面上放着白色矩形包装内衬,四周有凸起边缘,中央为向内凹陷的长方形区域。

    漏装复核至少要覆盖两个节点:闭合前逐项清点,成品完成后再按位置和外观复核。不同人员、不同产品版本或补料方式发生变化时,应重新确认动作是否仍然清楚。需要记录装配节拍时,要同时写明产品版本、人员熟练度、辅助工具、补料方式和抽检方式;一次演示时间不能直接写成通用产能、交期或报价承诺。

    本文只讨论人工工位;如果项目改为设备装盒,应另行核对自动装盒机前的盒型、方向与试机条件,不要把两种场景混在同一张验证表里。

    四、量产前交给双方的共同放行清单

    • 确认产品、盒体、内托、说明书和配件清单,以及每个SKU的版本对应关系。
    • 保留完整装配样、顺序图或照片,并写明哪些动作需要工具、治具或特殊保护。
    • 明确漏装、错装、装反、混料、压伤、刮花和闭合异常的判定与记录方式。
    • 确认工位料盒、标识、补料、成品隔离和封盒前后复核责任。
    • 报价时把人工装配、配件分装、贴标、抽检、包装和运输分别列项,不只比较盒体单价。
    • 改动产品尺寸、配件数量、内托、纸材或文件版本后,重新评估受影响的装配步骤。

    通用的需求、打样、量产确认和出货节点,可参阅定制包装下单流程。若要进入询价,建议通过联系页面提交产品用途、成品尺寸、数量、配件清单、装配要求和交付地区;尚未确定的内容应明确写成待确认。

    常见追问

    样品能装入,为什么还要做工位验证?

    因为样品只证明某次装入动作可行,未必说明顺序清楚、配件容易取放、漏装能够被发现,或不同版本都能按同一方法完成。量产前应把完整装配样和现场动作一起确认。

    能否用一次手工装配时间承诺量产产能?

    不能直接外推。装配时间会受产品版本、人员、工具、补料和复核方式影响。采购可要求供应商记录本次验证条件,并据此讨论装配费用和排期;通用产能、交期和价格仍应以项目书面确认结果为准。