直接答案:多 SKU 共用一个彩盒,只有在产品尺寸、保护要求、装配方式和版本管理都能被同一套结构覆盖时,才可能真正降本。先按尺寸、重量、保护、标签、库存和错配风险分组,再用兼容样与小批量流程验证。
多 SKU 共用一个彩盒,只有在产品尺寸、保护要求、装配方式和版本管理都能被同一套结构覆盖时,才可能真正降本。通常的做法是把外盒尺寸和基础印刷标准化,再用标签、封套、局部贴纸或可替换内衬区分 SKU;如果产品尺寸差异大、重量差异大或品牌信息必须直接印在盒面上,共用盒型可能会把成本从“采购”转移到“库存、人工和错配”。
判断是否值得共用,建议先把每个 SKU 的尺寸、重量、年用量、保护要求、标签信息、装配动作和报废风险列出来,再做分组和小批量验证。
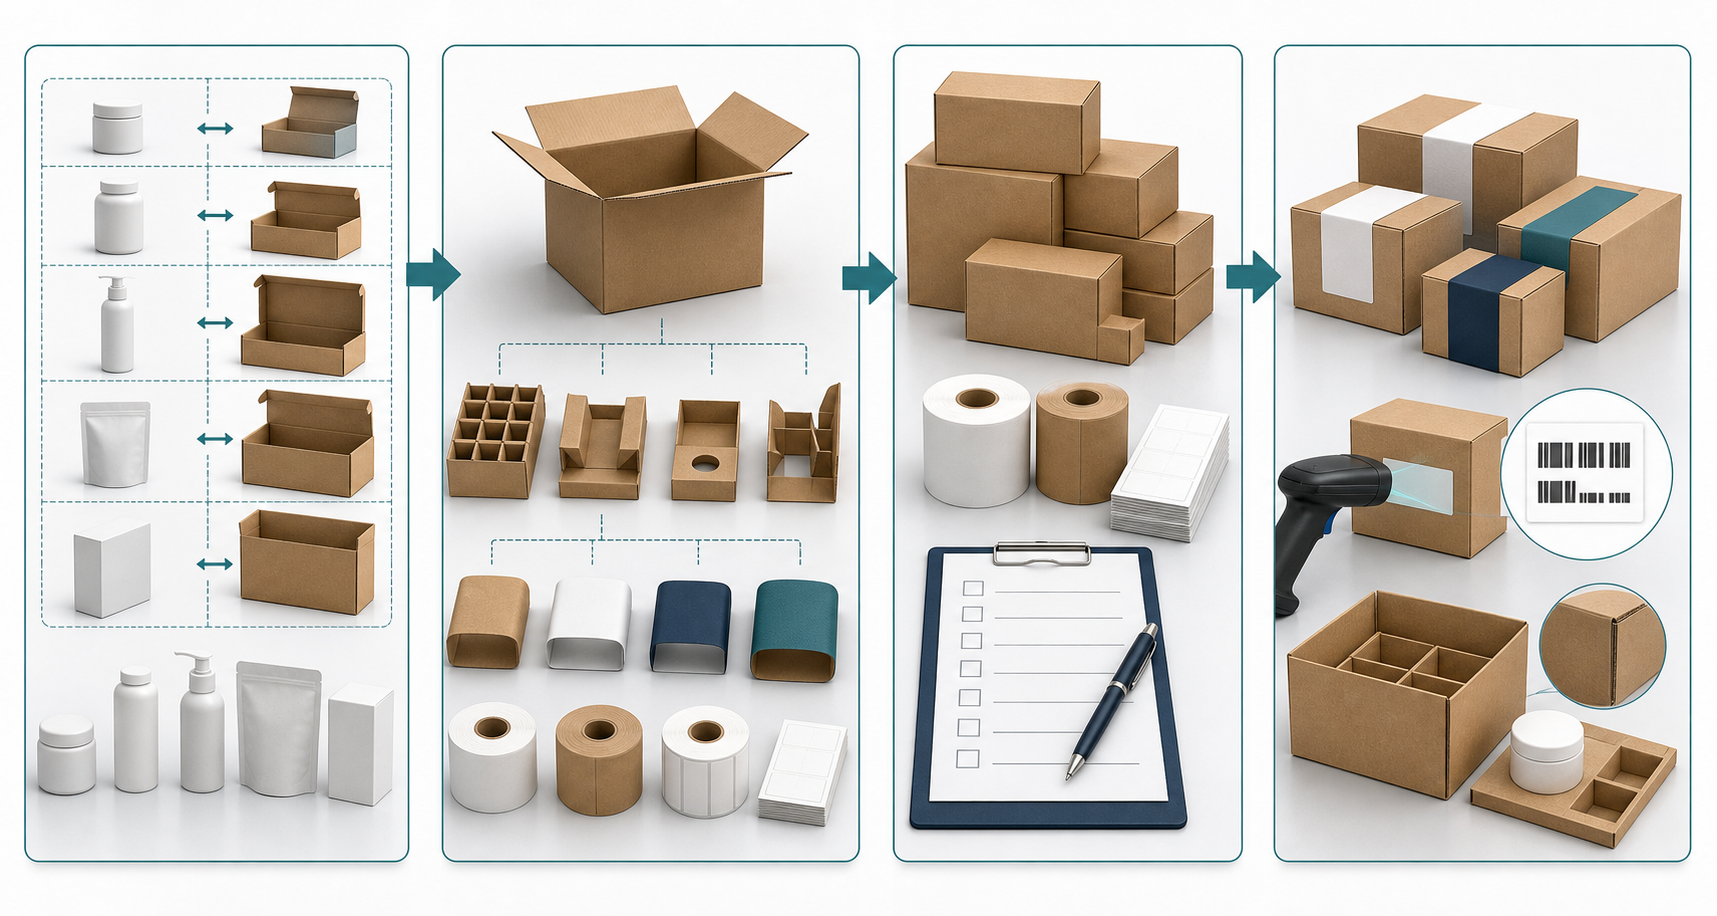
共用彩盒的判断不能只看外盒报价,建议把结构、打样、版本和交付资料放进同一条路径:
| 判断维度 | 可以共用的信号 | 不适合直接共用的信号 |
|---|---|---|
| 外形尺寸 | 长宽高差异小,允许用内衬补偿 | 一个 SKU 明显更长、更厚或突出件不同 |
| 产品重量 | 箱底和隔板受力接近 | 重量差异大,轻盒型无法覆盖重产品 |
| 易损部位 | 保护方向和缓冲位置相似 | 屏幕、尖角、玻璃或突出件位置不同 |
| 装配方式 | 装入、取出、封口步骤一致 | 需要不同内衬、不同开口或不同封箱方式 |
| 版本信息 | 标签/封套可以完整覆盖差异 | 法规、警示语或条码必须直接印刷在盒面 |
| 需求量 | 总量足以支撑共用库存 | 低量 SKU 会长期占用库存并造成呆料 |
如果某一维度存在明显冲突,不必强行做一个“万能盒”。可以先把 SKU 分成两到三组,每组内部共用,通常比全站只保留一个盒型更稳妥。
适合外观和结构相同、SKU 差异主要在名称、条码、口味、颜色或语言的产品。要提前确认标签粘贴位置、曲面/覆膜适配、条码留白和换标效率。
适合需要更完整视觉信息、又不希望每个 SKU 都单独印盒的项目。要验证封套摩擦、滑脱、装配速度和运输中是否移位。
适合外部尺寸接近、内部保护要求不同的产品。内衬需要有明确的 SKU 编号和防错标识,避免仓库把内衬和外盒混配。
适合部分品牌元素必须印在盒面、但大面积图形相同的项目。要把文件版本、变量区域、条码数据和首件确认写进印前流程。
建议把每个 SKU 的成本拆成以下几类:
| 成本项 | 单一 SKU 独立盒型 | 多 SKU 共用盒型可能发生的变化 |
|---|---|---|
| 版费和刀版 | 盒型数量多,前期费用高 | 盒型减少,但标签/封套或变量印刷增加 |
| 采购与 MOQ | 每种盒子分散下单 | 外盒集中采购,可能降低单价和缺货风险 |
| 库存 | 多个尺寸和版本同时管理 | 外盒库存减少,但标签/内衬 SKU 增加 |
| 装配人工 | 结构可能各不相同 | 贴标、换内衬、扫码和复核时间增加 |
| 错配与报废 | 版本多,错印风险高 | 通用盒减少错印,但贴错标签风险增加 |
| 产品保护 | 每个盒型可针对性设计 | 需要验证间隙、缓冲和受力是否都满足 |
真正的比较方法是:用预计数量、采购批次、仓储周期、贴标工时、换线时间和历史报废数据,估算“每个可售 SKU 的总成本”,不要只拿外盒报价比较。
每个 SKU 至少记录:产品外形尺寸、保护余量、内衬尺寸、装入方向、取出方向、单箱数量和外盒净尺寸。建议用矩阵标出:
是否可以直接装入;
是否需要替换内衬;
是否需要增加缓冲垫;
是否会造成晃动、挤压或取出困难;
是否会影响条码、标签或展示面;
是否会改变外箱装箱数和堆码方式。
不要用“能装进去”作为兼容标准。产品能装进去但在跌落、振动、运输和门店取放时移动,仍然属于不合格的共用结构。
共用外盒后,版本管理反而更重要。建议给外盒、标签、封套、内衬和条码分别编号,并建立一张版本矩阵:
| 对象 | 需要核对的信息 |
|---|---|
| 外盒 | 盒型、纸板、印刷版本和通用信息 |
| 标签/封套 | SKU、语言、规格、条码、批次和贴附位置 |
| 内衬 | 适用 SKU、方向、数量和替换规则 |
| 生产工单 | 外盒版本、标签版本、内衬版本和装配数量 |
| 出货资料 | 箱号、SKU、数量、目的地和照片记录 |
每次换 SKU 或换语言时,先清场,再按版本矩阵核对余料、标签、内衬和成品。通用盒降低了外盒复杂度,但不会自动消除错贴、错装和错发风险。
优先选尺寸接近、产品保护要求相似、销量稳定且版本差异明确的 SKU,不要一开始就把全系列放进一个盒型。
除正常样外,增加尺寸上限、重量上限、最小产品和标签偏位样,验证“边界情况”是否仍可装配和运输。
把外盒、标签、内衬、装配、扫码、仓储、换线、报废和返工一起计入,比较共用前后的每 SKU 总成本。
让仓库、生产、质检和出货人员按正式工单操作,记录贴标时间、错配点、扫码错误和库存占用。
把可共用的尺寸范围、内衬版本、标签位置、装配顺序和不适用 SKU 写入标准作业文件。
产品尺寸差异导致同一盒型需要大量空隙或复杂填充;
产品重量和受力差异大,外盒无法同时满足堆码要求;
不同 SKU 的食品接触、警示、语言或法规信息必须永久印刷在不同位置;
标签、封套或内衬的装配时间超过外盒节省的采购成本;
SKU 需求量很低,通用外盒会长期积压;
产品经常变更,版本矩阵和清场流程还没有建立;
品牌展示要求差异过大,通用盒型会削弱产品识别度。
不一定。要把外盒单价、标签、内衬、人工、库存、换线、错配和报废放在同一张成本表里比较。
不是。可以使用统一彩盒、封套、腰封、局部变量印刷或替换内衬,关键是版本差异要能被可靠识别和验证。
有可能。需要验证标签材料、胶黏剂、覆膜表面、边角位置、摩擦、温湿度和搬运方式,不能只在静态样品上贴一次观察。
没有通用数量。应按尺寸兼容、保护要求、版本差异、预计用量和运营流程分组,数量只是结果,不是前提。
最常见的是标签/内衬错配、外盒与工单版本不一致、产品在盒内移动、库存盘点困难和出货箱号错误。因此要把扫码、清场和留样写进流程。
多 SKU 共用彩盒的价值在于减少重复采购、统一仓储和简化部分生产流程,但前提是结构边界和版本边界都清楚。先做尺寸兼容矩阵,再做成本核算和小批量验证,最后把标签、内衬、清场、扫码和出货记录纳入同一套管理。
如果需要询价或打样,建议提供 SKU 清单、产品尺寸和重量、年用量、标签/条码数据、内衬要求、运输方式和现有包装成本。这样才能判断共用盒型是真的降本,还是把成本转移到了人工和库存。
本文用于多 SKU 包装项目的前期规划和成本沟通,不替代具体结构工程、运输测试和客户批准。实际共用范围应以样品验证和量产数据为准。

扫一扫,关注我们
24H
服务热线:
18824998869
邮箱:denny@byprintings.com
地址:中山市小榄镇北区茂丰一路1号之一
18824998869
公众号


