先说结论:彩盒打样不是把设计稿“打印出来看一眼”,而是要确认这套文件能不能稳定地做成盒子,并为量产建立可核对的颜色、结构和工艺要求。真正有用的打样验收,至少要同时看文件、颜色、纸张、刀模、成盒、后道和装箱状态。
如果只盯着平面画面,往往会漏掉折线爆裂、糊口不牢、图案偏位、内托不合适等问题。中山市博雅彩色印刷有限公司建议品牌方、采购和设计人员在打样前先整理需求,拿到实物样后按清单逐项确认,减少量产阶段反复修改。
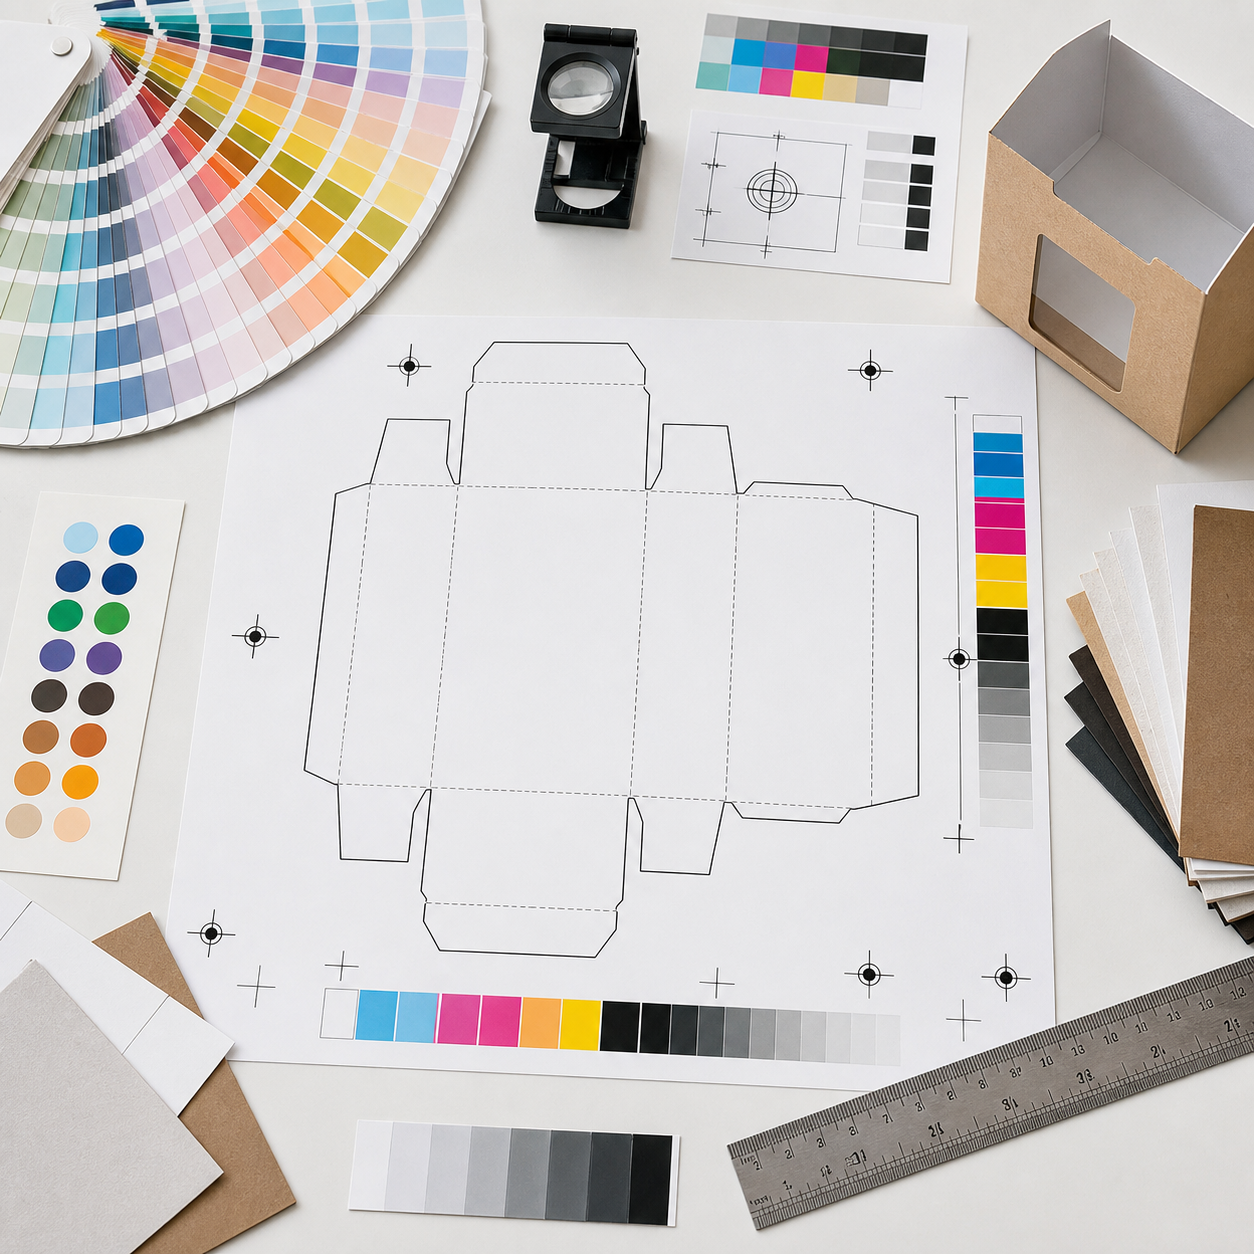
不同样品解决的问题不同。数字样适合先看版面和内容,白样或结构样适合看尺寸、折叠和装配,印刷样则用于确认纸张、颜色与后道工艺。一个项目可能需要先做结构确认,再做印刷打样,不一定一次完成所有判断。
| 样品类型 | 主要确认内容 | 适合在什么时候确认 |
|---|---|---|
| 数字样或屏幕稿 | 文字、图片、版面和信息完整性 | 文件输出前 |
| 白样或结构样 | 展开尺寸、折线、插口、糊口和装配关系 | 盒型和尺寸确定后 |
| 印刷打样 | 纸张、颜色、图文位置和表面效果 | 印刷文件和工艺确定后 |
| 装配样或运输样 | 成盒、内托、装箱和运输后的外观 | 量产前或运输验证阶段 |
打样效率低,很多时候不是印刷环节慢,而是资料没有一次说清。建议在发文件前准备一份简单的需求表,至少包括以下内容:
产品名称、装入物尺寸、重量和摆放方向;
盒型名称、展开尺寸、成盒尺寸和开盒方式;
纸张种类、克重、纹理、印刷颜色和是否使用专色;
覆膜、烫印、局部 UV、压凹凸、裱纸或其他后道要求;
数量、版本、交付批次、运输方式和外箱要求;
需要重点确认的 Logo、品名、条码、警示语或法定标识。
设计文件中还要区分刀模线、折线、出血线、印刷版和特殊工艺版。文件命名最好带上产品名称、版本号和日期,避免多个版本同时流转时拿错文件。
屏幕显示是发光的,纸盒是通过纸张、油墨和表面处理呈现颜色,两者本来就不是同一种观看条件。打样时应在相对稳定的光线下观察,并把纸张底色、表面光泽和印刷批次一起纳入判断。
如果品牌有固定色样、历史合格样或明确的颜色参考,应在打样前提供,并说明哪些颜色是重点。大面积底色、人物肤色、产品实拍图、品牌 Logo 和小字号文字,通常比装饰图案更值得优先检查。需要注意的是,打样样与量产之间仍可能受到设备、纸张批次和生产环境影响,因此最终标准应以双方确认的样品或书面确认记录为准。
先确认纸张和表面处理,再看颜色,不要在不同材料之间直接比较。
把重点颜色和普通装饰色分开,明确哪些位置允许调整,哪些位置必须保持稳定。
同时观察实物平放、折成盒和不同角度下的效果,避免只看局部平面。
把确认结果写进文件或确认单,保留样品照片、版本号和日期。
结构样的重点不是“能不能折起来”,而是产品装进去之后是否合适,打开和关闭是否顺畅,运输中是否容易变形。建议把产品实物或等尺寸模拟件放进样盒里,按真实使用方式测试。
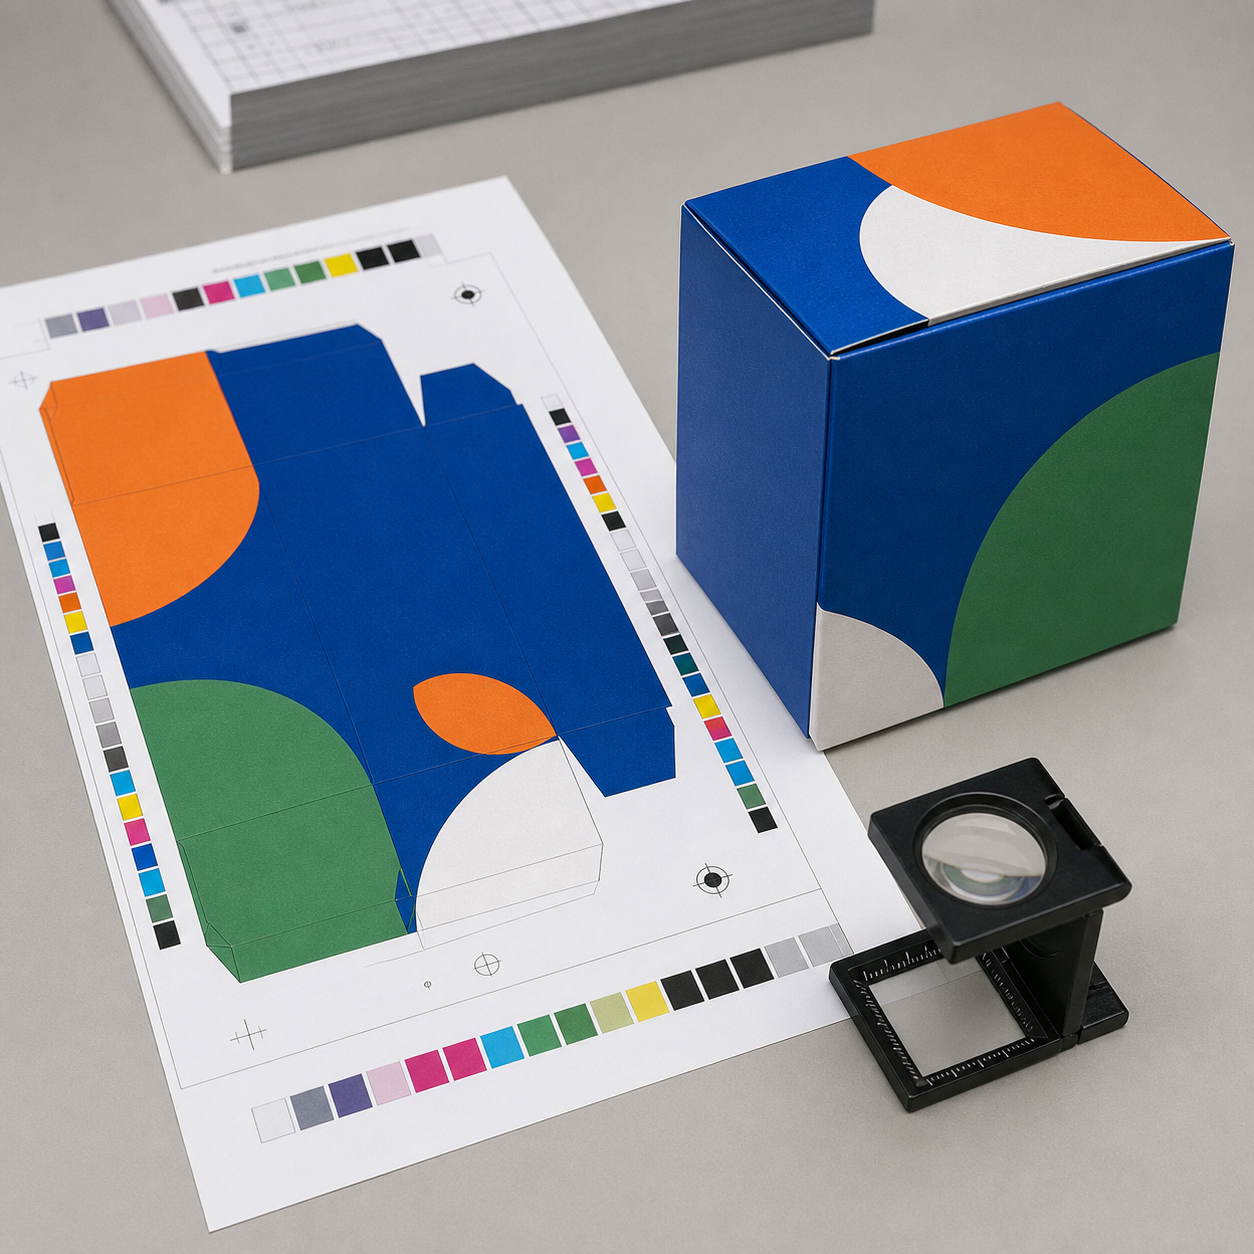
尺寸:产品放入后不能过松,也不能因为挤压导致盒面鼓起。
折线:折叠方向要正确,纸张和折线匹配时不能明显爆线或歪斜。
插口与糊口:插入、打开和粘合要顺畅,糊口不能遮挡重点图文。
内托:内托要能固定产品,同时留出合理的取放空间。
展示面:成盒后 Logo、品名、开窗和装饰图案的位置要符合设计意图。
装箱:多个成品放入外箱后不能互相挤压,外箱尺寸也要便于搬运。
覆膜、烫印、局部 UV 和压凹凸在平面上看起来合适,折成盒后可能出现位置变化或触感不连续。因此,工艺确认不能只拿展开的纸张观察,还要把样品折好后再看一遍。
覆膜要注意折线、糊口、开窗和边缘是否平整;烫印要看文字和图形是否清楚、位置是否准确;局部 UV 要看光泽边界是否干净;压凹凸则要看深浅、方向以及是否影响折叠。多个工艺同时使用时,最好在确认单上用不同颜色标明工艺区域,并写清楚先后顺序和重点位置。
样品确认后,最容易被忽略的是“确认过什么”没有留下记录。量产前建议建立一份首件确认单,记录样品编号、纸张、颜色、工艺、尺寸、成盒效果和包装方式。生产开始后先确认首件,再按约定频率抽检,不要等到全部生产完成才发现问题。
| 检查项目 | 量产抽检时看什么 |
|---|---|
| 文件与版本 | 产品名称、版本号、刀模和工艺版是否与确认样一致 |
| 印刷效果 | 重点颜色、图文位置、条码和小字号是否清楚 |
| 后道工艺 | 覆膜、烫印、UV、压凹凸是否漏做、错位或刮花 |
| 结构成盒 | 折线、糊口、插口、内托和开盒体验是否正常 |
| 包装运输 | 装箱数量、隔垫、外箱和成品边角是否完整 |
对每个检查项记录参考样或文件版本、比较方法、双方约定的判定条件、实际结果和确认人。颜色、尺寸及抽检要求应按项目约定,不能把一个通用容差或抽检比例套用到所有订单。只确认了结构的白样,应明确标注颜色和后道尚未确认,避免被误当成全部批准。
已确认:列明本次认可的项目、样品编号和文件版本,说明可以进入的下一步。
待修改:记录具体位置、问题和修改责任人,修改后重新确认受影响的项目。
暂不放行:对材料、关键尺寸、文件或其他未解决问题,先约定处理结果与复核方式。
电子记录应能对应到实物留样;仅有照片不能替代对颜色、触感、装配和粘合的实物确认。确认后更换纸张、工艺或文件时,也要记录变化并重新判断哪些项目需复核。
彩盒从工厂到消费者手里,可能经历堆码、搬运、分拣和多次装卸。对于电商包装或长途运输项目,建议用接近量产状态的彩盒、内托和外箱完成一次装箱验证,重点观察盒角、表面、内托移位和产品保护情况。
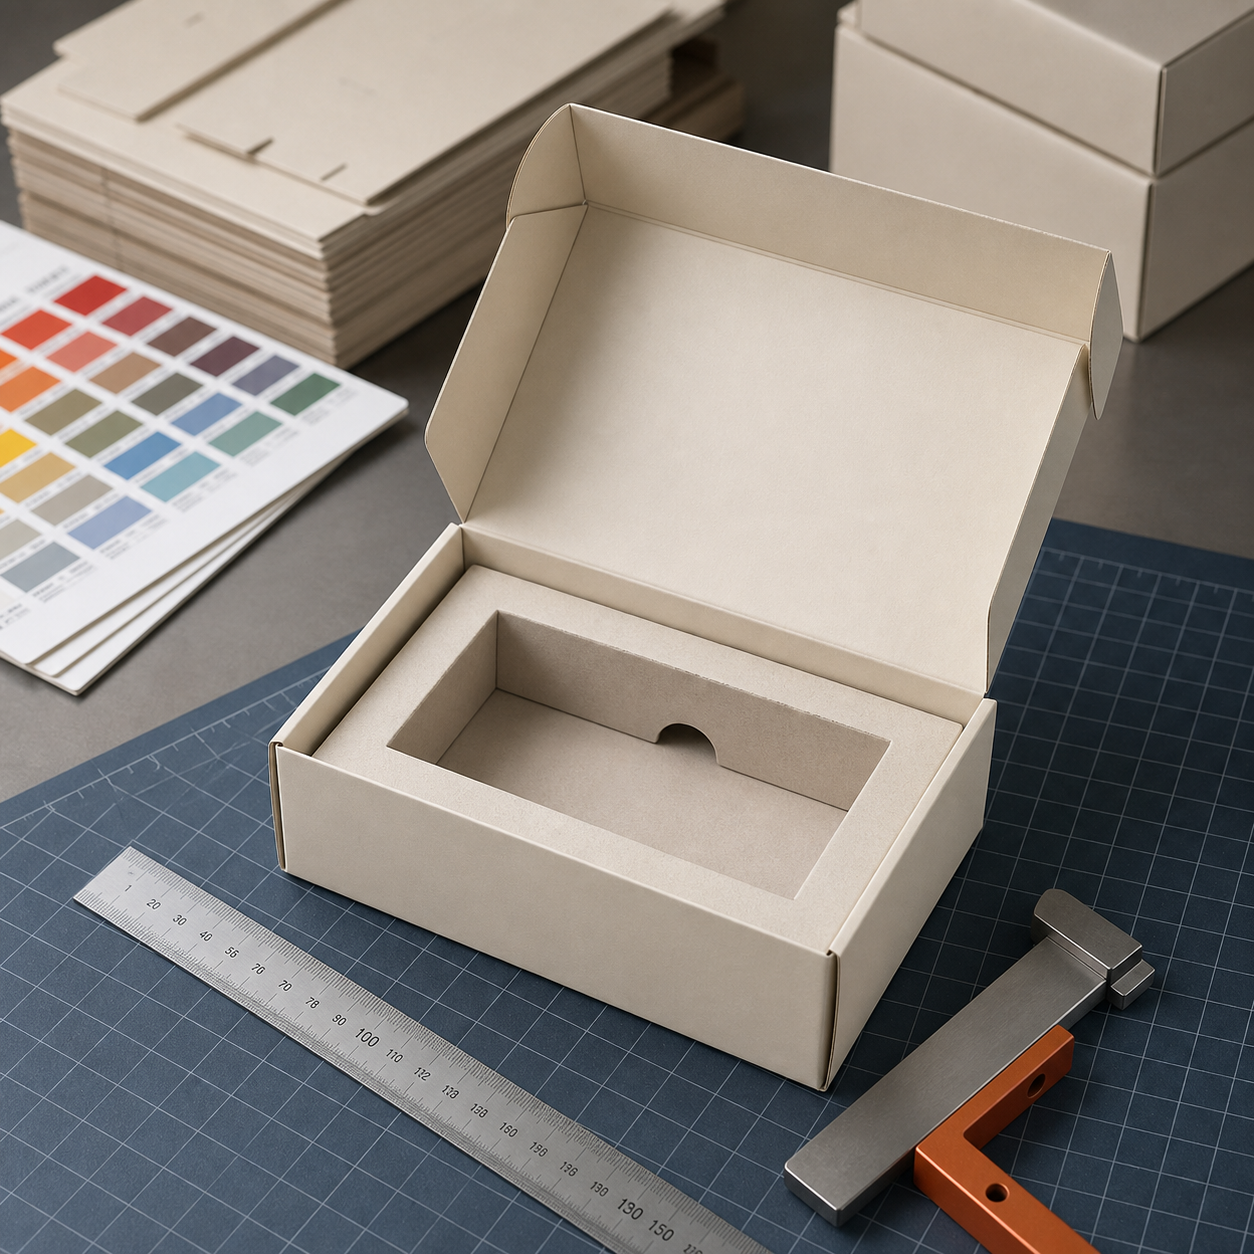
具体的运输测试方式应结合产品重量、包装尺寸、运输距离和实际物流方式确定。若测试后发现外箱挤压或彩盒磨损,应先调整结构、隔垫或装箱方式,再重新确认表面工艺和交付标准。
如果你需要把要求发给包装厂,可以直接按下面的顺序整理:
产品尺寸、重量、摆放方向和装入数量。
盒型、展开尺寸、成盒尺寸、刀模和折线文件。
纸张、克重、印刷颜色、专色和表面处理要求。
Logo、品名、条码、警示语等重点信息的位置。
需要做打样的项目,以及每个项目的验收重点。
数量、版本、交货批次、装箱方式和运输场景。
确认样的编号、确认人、确认日期和量产抽检方式。
可以先查看包装需求简报和盒型结构输入表,把基础资料整理清楚后,再与中山市博雅彩色印刷有限公司沟通打样和量产安排。
要看这个样品解决了哪些问题。如果结构、纸张、颜色和后道都已经确认,并且文件版本和量产要求清楚,可以进入首件确认;如果只看过平面效果,通常还不够。
先确认比较条件是否一致,包括纸张、表面处理、光线和参考样。再根据双方确认的颜色标准判断是否需要调整,不能只凭手机拍照下结论。
不一定。简单盒型可以合并确认,复杂盒型或带内托、开窗、异形结构的项目,建议先确认结构,再确认印刷和后道效果。
不只是外观,还要看尺寸、成盒、粘合、装入物匹配、数量齐套和包装运输状态。具体项目应根据产品和交付方式确定。
彩盒打样的意义,是把设计文件变成一套可以执行、可以检查、可以稳定复制的生产标准。先把资料和文件讲清楚,再按颜色、结构、工艺、成盒和运输逐项确认,量产时保留首件和抽检记录,后面的沟通会顺很多。更多内容可查看精品礼盒产品、折叠瓦楞彩盒产品,或通过联系我们提交具体资料。
本文为通用包装打样与验收整理,具体材料、工艺、尺寸和抽检要求应以实际文件、样品确认及项目要求为准。

扫一扫,关注我们
24H
服务热线:
18824998869
邮箱:denny@byprintings.com
地址:中山市小榄镇北区茂丰一路1号之一
18824998869
公众号


