对小榄及中山周边制造企业来说,纸张或纸板送到仓库后,不能只看数量和外包装。量产前应按“订单规格—材料标签—批次追溯—实物状态—必要复检—放行或隔离”逐项对应。克重或厚度合格,也不能单独证明材料适合印刷、折叠、成盒或运输。
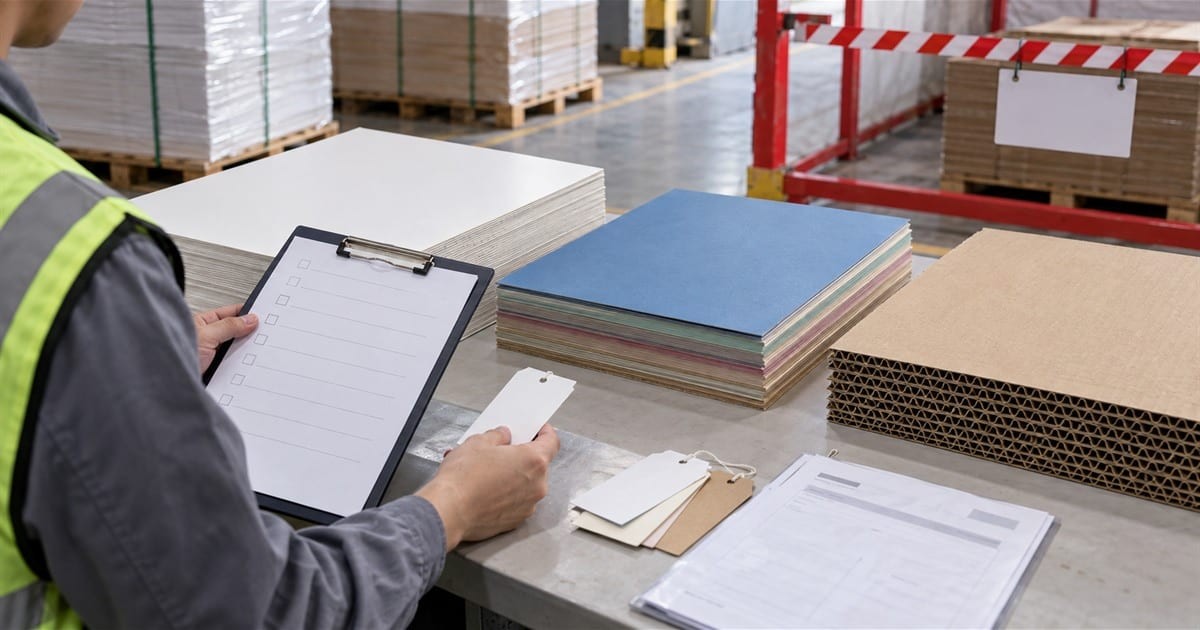
收货时将订单、确认样、送货单和材料标签放在一起,不要先把不同托盘或纸堆混放。
| 核对项目 | 应确认的内容 |
|---|---|
| 材料身份 | 纸种或纸板名称、规格、用途、尺寸口径、正反面 |
| 定量与厚度 | 订单约定的是克重、厚度,还是两者都要;单位和测量方法是否一致 |
| 纸纹与楞向 | 纸纹箭头、机器方向或瓦楞楞向,是否与刀版、折线和结构要求相符 |
| 批次与数量 | 供应商批号、托盘或卷号、件数、张数或卷数,能否对应送货单 |
| 储存状态 | 外包装完整性、纸堆平整度、边角、表面、异味和受潮迹象 |
定量、厚度、挺度和成盒表现不是同一个概念。可先参考彩盒纸张克重与选材说明,再把本订单的认可规格写进来料记录。
检查是否有进水、沾污、挤压、破包、明显翘曲或局部鼓起。瓦楞纸板还要观察切边、楞形、分层和脱胶迹象。异常不一定立即代表整批退货,但应先标记位置并隔离。
从不同包位抽取样张,比较边缘与中间、正面与背面。重点看划伤、折痕、压伤、污点、油斑、掉粉、掉毛、涂层破损和明显变色。发现异常时保留缺陷样、照片和包号,不要只靠擦拭或清洁设备掩盖问题。
平张纸和纸板的定量、厚度可分别参考ISO 536:2019与ISO 534:2011;ISO 534页面明确说明其不适用于瓦楞纤维板,因此瓦楞纸板不能直接套用平张纸厚度方法。批次含水需要检测时,可将ISO 287:2017作为方法核对入口;实验室比较还应先约定调湿和测试条件,可参考ISO 187:2022。具体抽测项目、取样方式和合格限值,仍应以订单或双方确认文件为准。
| 状态 | 判断与动作 |
|---|---|
| 接收放行 | 标签、规格、数量和实物状态与订单一致,记录批次、日期、检验人和仓位。 |
| 隔离待判 | 混批、标签不清、包装受潮、局部破损或规格有疑问;贴标识并暂停领料。 |
| 复检或评估 | 需要补充测量、供应商资料或工程试样后才能判断;写明项目、责任人和结论。 |
| 退货或拒收 | 确认与订单不符,或异常已影响使用且无法按项目条件放行。 |
隔离不等于退货,接收也不等于成品合格。仓库应避免待判材料与已放行材料混放,并保留材料批次与工单的对应关系。关于仓库防潮、标签和不良品隔离,可补充参考印刷厂验厂与材料记录检查清单。
来料验收:确认收到的纸张或纸板是不是订单指定材料,状态是否适合进入下一工序。
检测报告核验:确认报告对应的材料名称、批次、项目和方法,判断报告能够支持哪一项结论。
成品验收:检查印刷、模切、压痕、糊盒、成型、装配、数量和包装结果。
例如,纸板厚度记录合格,只能支持该测量项目在规定条件下的结果,不能自动证明彩盒折叠不开裂、瓦楞箱抗压满足某个运输场景,或成品颜色与签样一致。
订单、送货单、材料标签和规格描述。
批号、托盘或卷号、数量和仓位。
外包装、纸堆、表面和边角检查结果。
抽测项目、测量方法、样品位置和检测报告。
异常照片、留样、隔离标识及供应商回复。
放行、隔离、复检或退货结论及确认人。
如果正在准备彩盒、礼盒或瓦楞包装量产资料,建议把产品尺寸、盒型或箱型、材料规格、纸纹或楞向、数量、图稿版本和运输条件一并整理,再进入打样或报价沟通。具体放行标准仍应以订单资料、实物样品和双方确认文件为准。
要。报告支持特定项目和批次的资料核验,不能替代收货时对标签、数量、外观、受潮和混料的检查。
不能仅凭局部现象直接决定整批处置。应先按托盘、卷号或纸堆位置隔离并扩大抽查,再结合复检结果、供应商说明和实际用途决定放行、部分隔离或退货。

扫一扫,关注我们
24H
服务热线:
18824998869
邮箱:denny@byprintings.com
地址:中山市小榄镇北区茂丰一路1号之一
18824998869
公众号


