• 网站首页
  • 关于我们

    关于我们

    ABOUT US

    ABOUT US

    快捷导航 / QUICK NAVIGATION
  • 产品中心

    产品中心

    PRODUCT CENTER

    按盒型与用途查看产品

    核对尺寸、材料与工艺

    准备样品与询价资料

  • 生产设备

    生产设备

    PRODUCTION EQUIPMENT

    查看设备与工序介绍

    具体工艺按项目确认

    打样与交付安排另行沟通

  • 新闻资讯

    新闻资讯

    NEWS INFORMATION

    阅读包装采购与工艺指南

    查看打样和验收清单

    按需求准备询价资料

  • 联系我们
  • 定制与下单问答
  • EN
  • 博雅彩印客服微信二维码

    客服微信

  • 全国服务热线

    18824998869

    • 联系人:莫先生

    • 电 话:18824998869

    • 邮 箱:denny@byprintings.com

    • 地 址:中山市小榄镇北区茂丰一路1号之一

    新闻资讯

    NEWS INFORMATION

    中山多SKU彩盒拼版怎么核对?版面组合、数量与混版风险清单

    发布时间:2026-10-01 浏览:3次

    中山及珠三角制造企业做多SKU彩盒,量产前不要只确认“最终版文件”,还要确认文件如何进入拼版、每个版位对应哪个SKU、每版计划产出多少,以及印刷、模切、分拣和装箱如何继续使用同一套标识。最稳妥的判断路径是:先锁定SKU—图稿—刀模的对应关系,再核对拼版图和数量,最后用首件、分版和装箱记录把流程串起来。

    拼版是生产排版安排,不等于版本管理。一个拼版可以放多个SKU,但版位、刀模或后道标识没有一一对应,就可能出现印刷内容正确、模切错配,或成品数量正确但装箱混版。

    一、先建立SKU、文件、刀模、数量矩阵

    核对项应确认内容主要风险
    SKU与图稿SKU编码、语言、图稿文件名、版本号和批准记录旧稿、改稿或相近包装混用
    图稿与刀模刀模编号、成品方向、开窗、折线和糊口是否对应印刷内容正确但结构错配
    拼版版位每个版位的SKU、顺序、方向和重复次数版位顺序改变或数量算错
    计划数量订单数量、印张数量、生产损耗、分批数量和成品数量口径印张数与可交付数量混淆

    数量不要只写“每款各做多少”,应要求供应商说明每个SKU的成品需求、拼版重复数、印张数、损耗口径和分版后数量。数量、展开尺寸和生产损耗会影响报价,但损耗比例不能脱离材料、版面利用率和加工方式直接套用,应以当前报价单或工艺单为准。订单资料可参考定制包装下单流程。

    二、拼版图按三层核对

    1. 先核对组合和版位

    确认本版包含哪些SKU、各出现几次、版位是否按约定顺序排列,是否存在同版不同语言、同结构不同图稿或临时替换版位。拼版图应带版位号、SKU编码、图稿版本和刀模编号;无法展示完整图稿时,也要提供可读的缩略标识和对应表。

    2. 再核对方向、颜色和工艺

    逐个版位检查正反面方向、头脚方向、印刷色数或专色说明、表面工艺、条码和关键文字位置。重点颜色应以双方确认的实物样、色号或项目标准为参照,不能只用屏幕截图判断。刀线、图稿版本、颜色和打样用途应分别确认,可参考彩盒印刷常用术语与印前、刀线、专色和打样说明。

    3. 最后确认共版边界

    多个SKU即使共用外形刀模,也要分别确认图稿版本和后道标识;外形相近但刀模不同的产品,不能因为版面尺寸接近就混用。
    三、在印刷、模切、装箱节点隔离混版

    1. 印刷前:锁定版本矩阵,确认拼版图、生产文件、工艺单和批准记录使用同一编号。改稿后重新核对受影响版位。
    2. 印刷首件:按版位核对SKU文字、主图、条码、语言、颜色和方向,并记录文件版本、版位和确认人。首件未确认前,不应直接放行整批印张。
    3. 模切与清废:确认刀模编号和版位关系没有变化,保留不同SKU的首件或样张作为分版参照,避免半成品混堆。
    4. 分拣与装箱:按SKU分区、分批或分托盘标识;外箱标签写明SKU、数量、批次和箱序。多个SKU同批交付时,应提前约定隔离和清点方式。
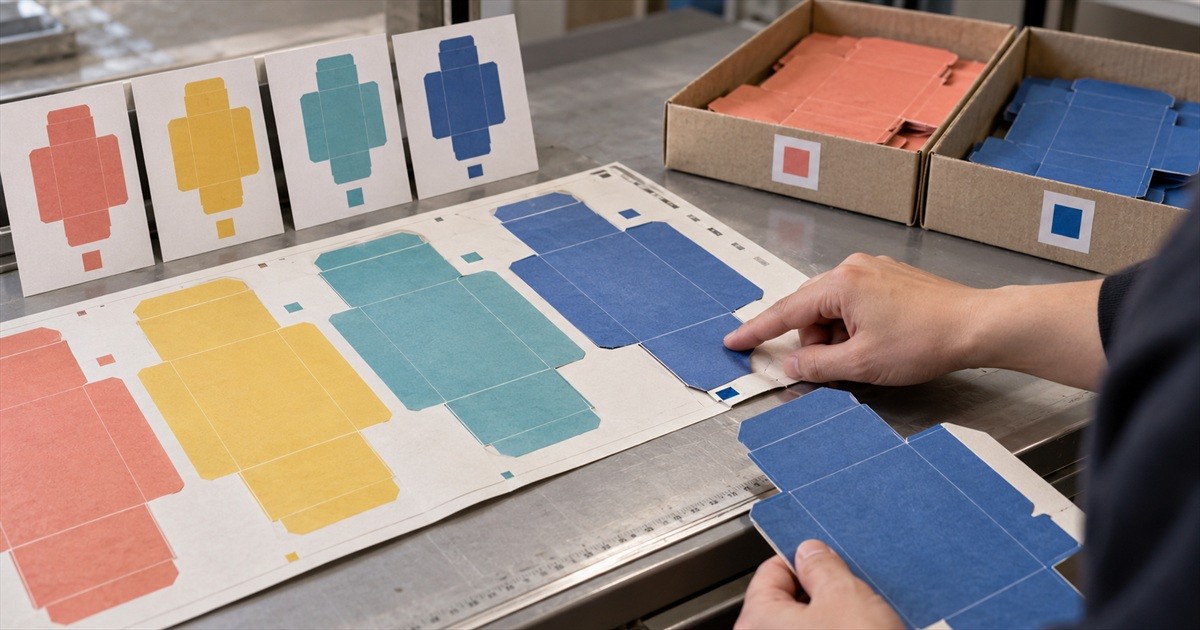
    侧面近景中,手指按住蓝色纸盒展开版的刀线位置,前方多色彩盒拼版呈现折线和切边,后方托盘分别放置珊瑚色与蓝色分版。(AI生成示意)
    AI生成示意:侧面近景展示多色彩盒拼版的首件核对与分版隔离,画面可见纸盒展开结构、折线刀线、手部接触位置及分色托盘。

    每个交接点都应能回答:这批材料来自哪个SKU、哪个图稿版本、哪个刀模和哪个数量口径。已有多SKU多语言彩盒图稿版本控制清单可补充文件、语言、刀版和换版清场要求;本文重点补充拼版组合、版位数量和后道隔离。

    四、采购放行前的一页式清单

    • 每个SKU都有唯一编码、获批图稿版本和对应刀模编号。
    • 拼版图列出本版SKU组合、版位顺序、重复次数、方向和印刷面。
    • 订单数量、印张数量、损耗口径、分批数量和最终成品数量已区分。
    • 颜色参照、表面工艺、条码和关键文字的检查方式已写清。
    • 首件、模切样、分版标识和装箱标签的责任人已确定。
    • 改稿、换刀模、换纸材或调整拼版后的重新确认范围已写入变更记录。

    如果最终SKU数量、刀模文件、图稿版本或装箱方式尚未确定,就不应把拼版排版视为已经放行。可先按“待确认”项目拆分方案和报价,资料补齐后再确认拼版图和生产数量。

    FAQ

    拼版数量是不是等于每个SKU的下单数量?

    不一定。拼版重复次数、印张数、模切后的成品数和最终可交付数量属于不同口径,应结合版面、损耗、分批和后道加工确认。

    同一刀模的多个SKU能否放在一个拼版里?

    可以作为排版方案讨论,但必须保留版位号、版本矩阵、首件确认和后道隔离;是否适合共版还要看数量比例、工艺和分拣装箱条件。

    结语

    多SKU彩盒的拼版核对,重点不是判断排版是否整齐,而是确认版面组合、版本、刀模、数量和分版标识能否在印刷到装箱的每个节点连续追溯。中山采购方准备询价或量产确认时,建议一次提交SKU清单、图稿版本、刀模、每款数量、工艺要求和装箱方式,再要求供应商按同一套编号返回拼版图、数量计算和首件确认记录。具体材料、拼版方式、损耗、报价和交付安排,以当前项目资料、样品及双方书面确认结果为准。