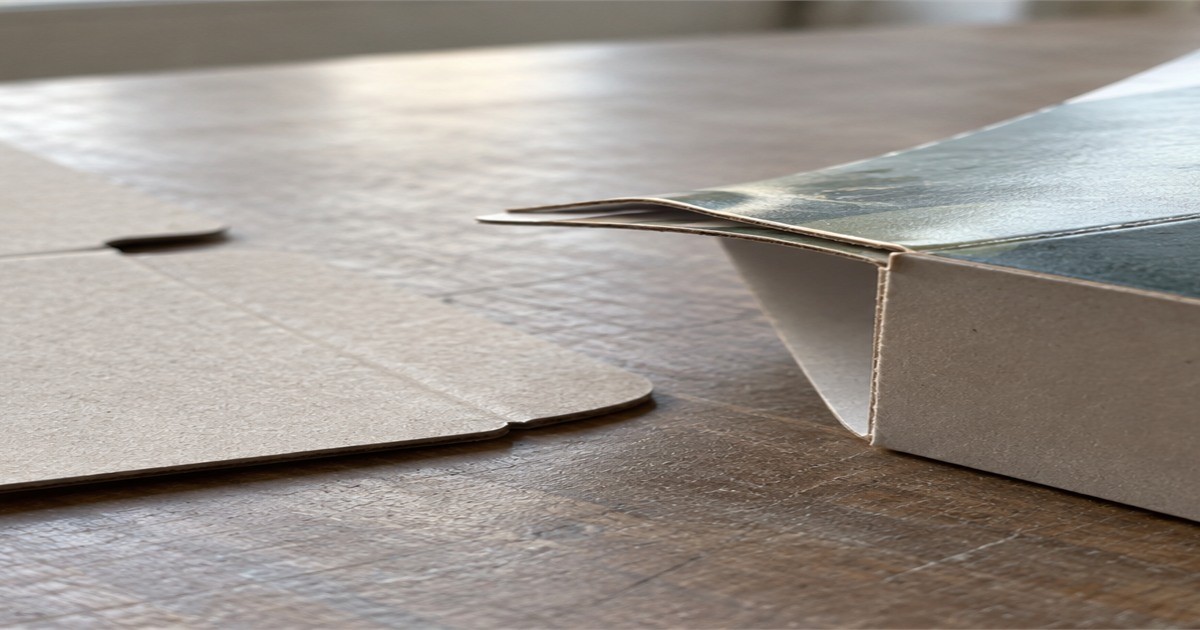
直接结论:到货发现彩盒、礼盒或瓦楞包装翘曲,不要先用重物压平,也不要只凭一眼外观判退。先拍照保留外箱、托盘和堆码状态,再在清洁、平整、无外力的基准面上观察,记录平张或成盒、空盒或装货、边缘或中心的差异;按同一位置复测后,再决定隔离、返工或放行。最终判定仍应以订单中确认的签样、用途和允许偏差为准。
对中山及珠三角制造企业的采购、品质和仓库人员,最实用的做法是把“翘曲”拆成可复核的记录:最大间隙、发生位置、样品状态、环境条件、外箱位置和复测结果。纸和纸板的含水状态会影响加工、翘曲和尺寸稳定性,可参考 ISO 187:2022 的调湿与试验框架,以及 ISO 287:2017 对纸板批次水分测定的说明;这些标准不替代项目自己的外观和功能允差。
测量时使用平整的硬质基准板,不按压样品;在中心、四角、长短边和疑似异常处设定固定测点,用直尺配塞尺或高度尺记录最大间隙、方向和是否回弹。折线、压凸、锁口等设计本来就不平的部位,应在验收文件中单独定义,不能拿装饰结构当作整面平整度。
| 现场表现 | 优先排查 | 对照动作 |
|---|---|---|
| 整批向同一方向弯,纸边或切口更明显 | 纸板含水差、运输或仓储环境、托盘隔离和堆码状态 | 比较外箱上层、中层、底层及不同托盘位置;在统一条件下复测 |
| 翘曲沿折线、开窗或模切边集中 | 纸纹方向、纸厚、压痕刀与底模槽、模切压力 | 查看折线截面,比较未加工样、同批样和不同方向折叠结果 |
| 覆膜、上光或大面积印刷后出现拱起 | 表面层与纸板的收缩差、胶层或涂层状态、后加工顺序 | 对照未覆膜或不同工艺样,记录工序完成与成盒时间 |
| 空盒平整,装入产品或内托后鼓起 | 产品尺寸、内托高度、装配间隙和受力位置 | 分别测空盒、装入真实产品和按交付状态装箱后的样品 |
| 只有底层或外箱边缘变形 | 堆码载荷、外箱支撑、绑带或缠膜压力、装卸碰撞 | 记录托盘层位、箱号和装箱方向,保留外箱受压照片 |
材料状态、压痕、覆膜或上光与折叠表现应一起看,不能只加深压痕或直接喷水补救。相关工艺排查可参阅彩盒压痕爆线排查指南;涉及瓦楞包装受潮、切边和装柜条件,可参阅海运纸箱防潮与装柜建议。
没有订单允差时,不应临时编造一个统一的“合格毫米数”。采购方应让签样或检验文件写明:测量对象、基准面、测点、样品是空盒还是装货状态、观察或调湿条件、抽检方式,以及影响功能时的处置规则。对高风险运输包装,如需把装货状态纳入运输测试,可另按双方约定的 ISO 2233:2000 进行包装件调节;它不是本篇平整度的自动合格线。
不要把成品长期压在重物下当作常规修复。这样可能暂时遮住含水不均、表面层张力、胶黏或堆码问题,也可能改变盒盖间隙和成盒尺寸。返工前应先判断变形来自材料、加工、装箱还是仓储,并保留异常样、照片和供应商回复。
至少记录:订单号、SKU、材料与表面工艺、样品状态、批次、箱号与托盘层位、运输或仓储信息、测量工具与测点、最大间隙、复测结果、功能影响、隔离数量、责任确认和最终处置。没有真实订单案例时,这份清单只能作为通用方法,不能替代双方为具体彩盒、礼盒或瓦楞包装确认的验收条款。
如果需要把结构、纸材、覆膜或装箱条件一起带入打样沟通,可先查看精品礼盒、折叠瓦楞彩盒的产品方向,再通过联系页面提交产品尺寸、数量、材料或工艺、样品及交付条件,由项目按实际资料确认。

客服微信