中山企业做彩盒定制,想减少打样与量产之间的差异,关键是把样品是什么、按什么比、谁来放行写清,而不是只保留一张效果图。尺寸、纸材、结构、印刷颜色、表面工艺、装配和运输条件都会影响结果;其中任何一项变化,都可能让已确认的样品失去参照意义。
可执行的做法是:打样前统一输入,先做结构确认,再做印刷和工艺确认;确认后锁定版本,量产先做首件核对,最后按功能、外观和批次一致性验收。具体允许偏差应由项目双方结合材料、工艺和用途书面确认,不能套用一个通用数字。
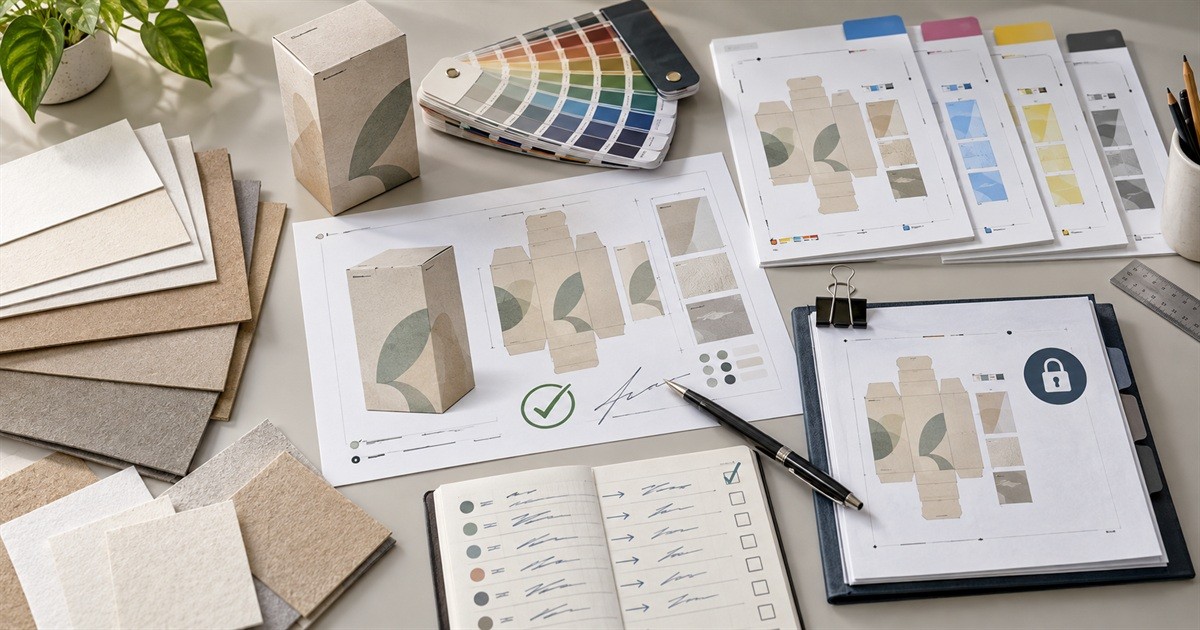
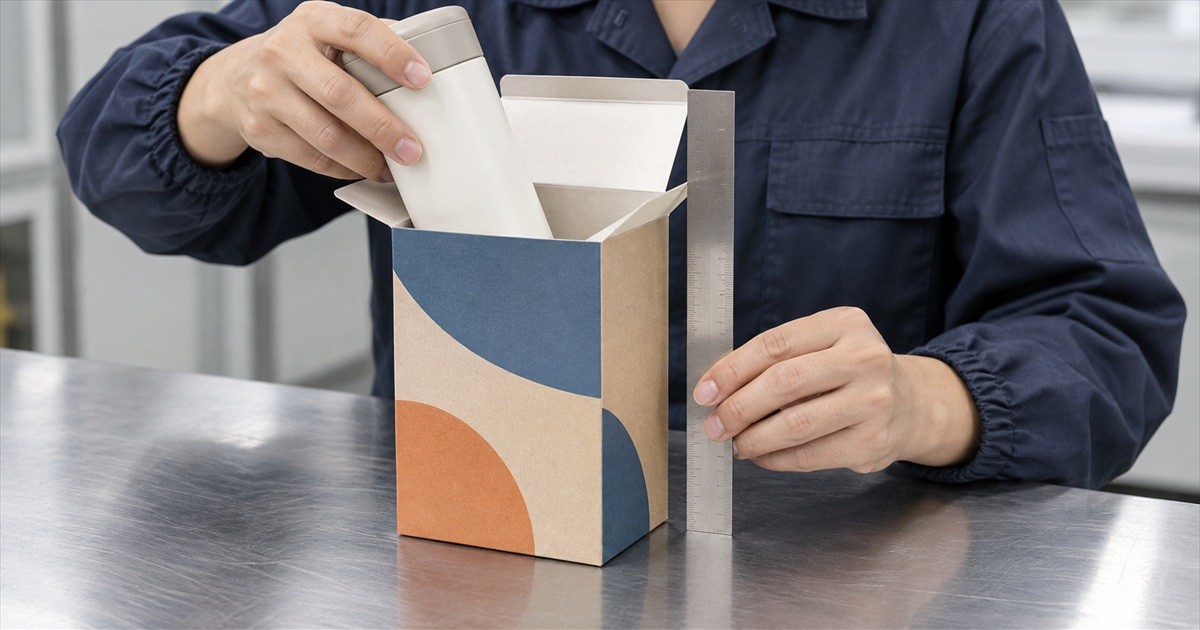
配图为彩盒打样与尺寸核对示意图,不作为真实订单或验收记录。
| 项目 | 常见失控点 | 应留下的确认依据 |
|---|---|---|
| 结构与尺寸 | 盒口不齐、插合过紧、产品顶盖或晃动 | 结构白样、关键尺寸、测量位置和装配记录 |
| 图文与颜色 | 版本用错、文字缺失、重点色块与参照不一致 | 最终文件、颜色参照、观察条件和签样记录 |
| 表面工艺 | 覆膜、烫印、压纹、局部UV与折线或粘位冲突 | 工艺范围、加工顺序、样品照片和异常说明 |
| 使用与交付 | 装配不顺、表面磨花、装箱挤压或运输后变形 | 真实产品测试、包装方式、抽检和异常处理约定 |
产品与尺寸:区分产品实测尺寸、盒内尺寸、成盒外尺寸和展开尺寸,标出易损位置、摆放方向及不能受压的部位。
结构与材料:写明盒型、纸张或纸板、克重或厚度、纸纹方向,以及纸托、隔断、磁铁、贴窗等配件。
印刷文件:确认文字、条码、二维码、专色或重点色块、刀版图、出血和安全区,所有文件使用同一版本号。
后加工:列出覆膜、烫金、压纹、击凸、局部UV、开窗、粘盒等要求,并说明工艺范围和避让区域。
使用场景:补充陈列、仓储、快递或出口运输条件,以及内箱、外箱和装箱方式。
验收边界:在下单前写清重点尺寸、重点外观、比对方法、抽检方式和异常处理责任。
如果只写“按设计稿生产”,供应商仍可能无法判断纸材厚度、折线方向、糊口位置和后加工要求。输入资料越完整,后续返工责任越容易界定。
| 样品类型 | 主要验证内容 | 不能替代的结论 |
|---|---|---|
| 结构白样 | 产品装入、折叠顺序、插口、锁底、粘合、开合、取放和内托配合 | 最终颜色、专色、套印和表面工艺效果 |
| 印刷样或工艺样 | 文字、图形、颜色、条码、覆膜、烫印、压纹和工艺位置 | 真实结构、承重、装配顺序和长期运输表现 |
结构样应尽量使用真实产品;没有实物时,要使用尺寸和重量接近的替代物,并在记录中注明。手机照片和屏幕截图只能辅助沟通,不能单独作为颜色或尺寸的最终依据。
颜色确认应提前约定纸材、表面状态、颜色参照和观察条件。如果项目采用数字打样,可参考ISO 12647-7:2016官方页面对硬拷贝数字样及其印刷条件模拟范围的说明;这不等于所有彩盒项目都必须采用该标准,也不提供一个可直接套用的统一公差。
如果采用胶印纸板包装流程,可参考ISO 12647-2:2013官方页面对纸板包装适用范围的说明。该页面同时显示该版本正在修订,因此项目仍应以实际印刷条件、材料和双方书面验收标准为准。
确认意见可标记为通过、修改或待确认,并记录样品编号、确认人和确认时间;发生材料或工艺变更时,应先书面确认并更新版本。
样品通过后,不要只口头说“按样生产”。确认单或订单附件至少应关联以下内容:最终文件版本、纸材与厚度、印刷和后加工工艺、成品尺寸、关键测量位置、重点外观区域、样品类型、首件放行方式以及不合格品处理方式。
文件、纸材、盒型、内托、开窗、磁吸或表面工艺发生变化时,应重新判断是否需要补做结构样或印刷样。即使只是修改文案,也要重新检查文字、条码、折线、糊口和安全区,并让接收工厂确认。
量产启动后,先核对实际生产条件下的首件或首批样品,再进入连续生产。首件应与签样和最终文件放在一起比较,重点检查:
图文、标志、条码和重点色块的位置及版本;
模切、压痕、折叠、插合和粘盒是否影响成型;
覆膜、烫印、压纹或局部UV是否出现明显起泡、刮花、脱落或遮挡;
成盒尺寸、内装配合、开合和取放是否符合项目用途;
包装和装箱是否会造成磨花、挤压、变形或混装。
正式验收时,可按功能、外观和批次一致性分层记录。无法成型、粘合失效、关键文字缺失、结构不匹配或影响产品保护的问题,应优先隔离并处理;明显污渍、严重刮花、模切缺陷或大面积颜色不一致,也应纳入外观验收。若发生异常,应记录样品或批次、问题位置、可能工序、处理意见和放行人,避免只用“有偏差”作结论。
如果量产件与确认样不一致,应先隔离受影响批次,保留确认样、量产首件和现场样品,并拍照标注偏差位置、现象、影响范围和发现环节。随后对照文件版本、材料批次、生产记录和后加工记录,判断问题来自文件、材料、印刷、模切、表面处理还是装配。涉及文字、图案、条码、尺寸配合或开合功能的偏差,应在继续生产前完成评估和处理意见。
询价时建议同时提交产品尺寸或实物、盒型方向、纸材偏好、内装清单、工艺要求、文件状态、预计数量、运输条件和验收关注点,并要求供应商在报价或确认单中写清:
报价对应的材料、规格、数量和后加工范围;
打样是结构白样、印刷样还是工艺样;
签样如何保存,量产首件由谁确认;
关键尺寸和外观如何测量或比对;
抽检、不合格品、返工和变更如何处理。
如需先拆解彩盒报价条件,可参考站内的彩盒定制报价拆解指南;如果项目使用覆膜并担心折线爆线,可参考彩盒压痕爆线的材料与折叠说明。
仍可能受纸材、印刷条件、表面工艺、观察条件和生产批次影响。因此应保留签样、颜色参照和工艺记录,并约定首件与签样的核对方法。
不能。结构白样主要确认尺寸、折叠、装配和取放;印刷样主要确认图文、颜色和工艺。两类样品都通过后,才能形成较完整的量产参照。
不建议脱离项目条件套用统一数字。应根据产品用途、盒型、材料、工艺、测量工具和抽检方式,由双方在订单或验收文件中书面确认。
控制中山彩盒定制的打样与量产误差,重点不是承诺完全没有偏差,而是让资料、样品、版本、首件和验收记录彼此对应。采购方在询价阶段把条件写清,供应商在打样和量产阶段按同一版本执行,出现变化时及时重新确认,才能让包装要求落实到交付成品。
本文用于包装采购与生产沟通,不替代具体盒型、材料、设备、目标市场或接收工厂的专业确认。

扫一扫,关注我们
24H
服务热线:
18824998869
邮箱:denny@byprintings.com
地址:中山市小榄镇北区茂丰一路1号之一
18824998869
公众号


