
直接答案:磁吸礼盒设计应先确认产品尺寸、重量、盒型和开合路径,再确定磁铁规格、极性、埋位和盖合间隙,最后用真实产品、内托和运输条件验证;磁铁越多或越强,不代表礼盒越安全。
磁吸礼盒出现吸力不足、盖不平、错位或运输后开裂,通常不是“磁铁少一个”这么简单。需要同时检查盒型、磁铁规格、极性、埋位深度、盖合间隙、纸板厚度、内托受力和运输振动。
正确顺序是:先确认产品和盒体尺寸,再确定开合路径和磁铁位置,最后用真实样品检查吸力、错位、摩擦和运输后的状态。磁吸结果与运输安全必须分别验证。
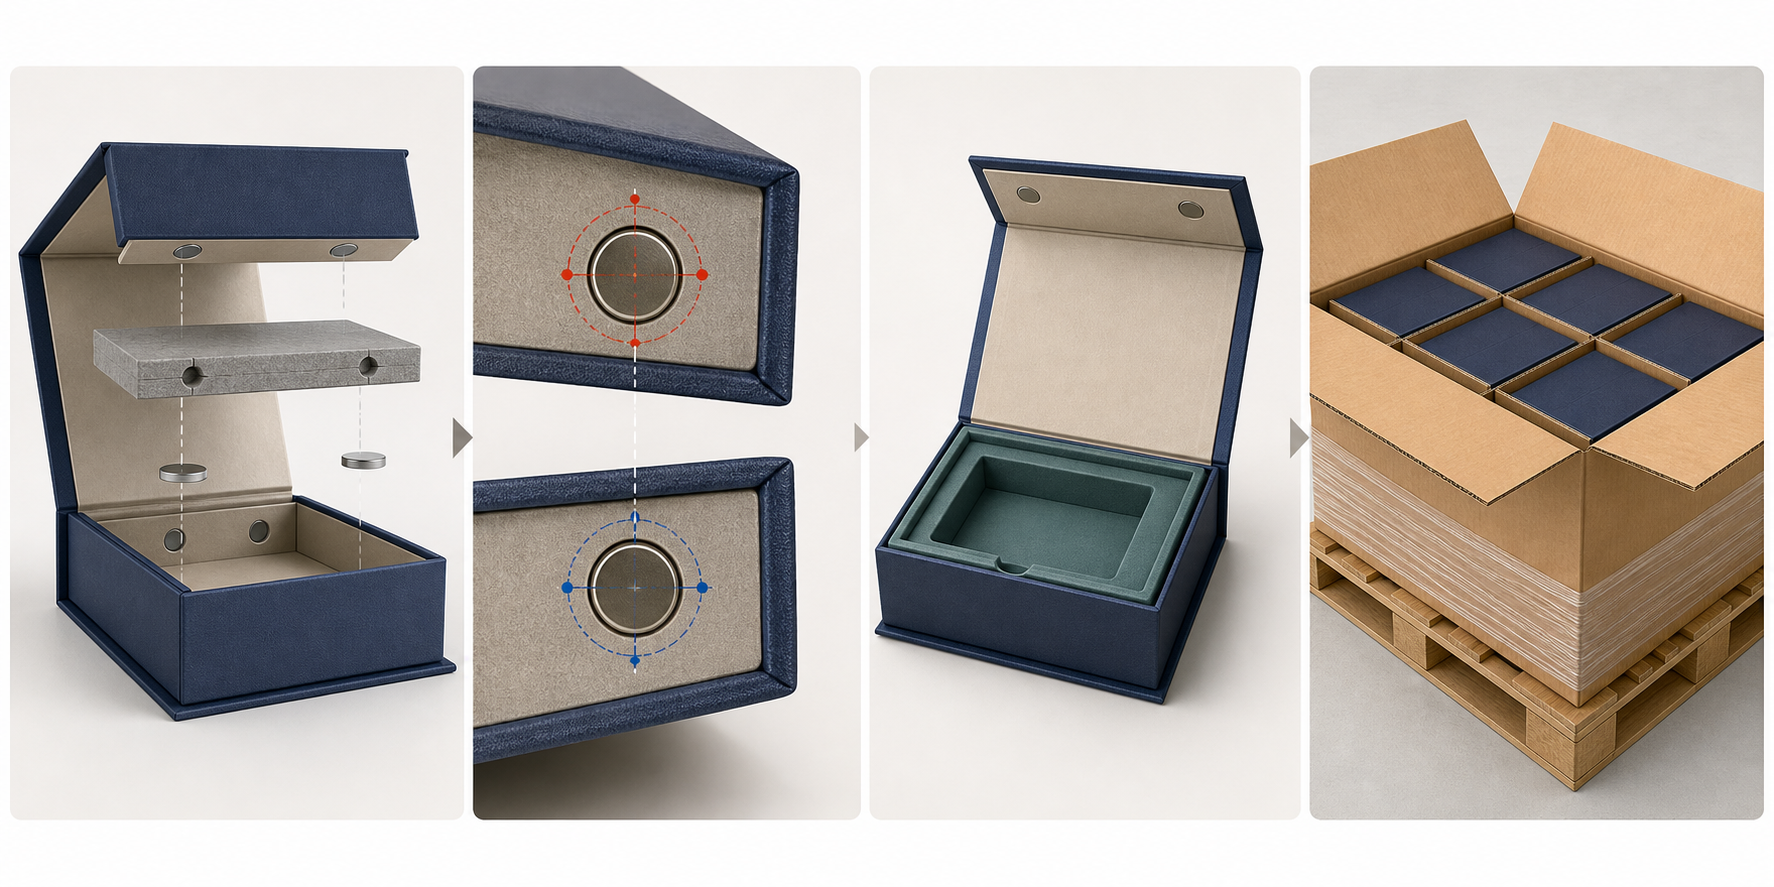
磁吸礼盒的结构、运输与下单资料
磁吸礼盒需要把盒型、内托、装箱和验收条件一起确认,建议按以下路径补齐项目资料:
- 需要先比较天地盖、抽屉盒、磁吸盒和折叠礼盒时,参考礼盒定制盒型与报价核对。
- 涉及内托、外箱和运输失效时,参考彩盒运输测试与验收清单。
- 需要核对内箱、外箱、装箱数量和堆码时,参考彩盒装箱与堆码核算指南。
- 准备询价、打样、首件和交付节点时,按定制包装下单流程整理资料。
一、先确认磁吸礼盒的五个输入
| 输入 | 需要记录 | 对方案的影响 |
|---|---|---|
| 产品 | 尺寸、重量、易损部位和取放方向 | 盒体、内托和盖合受力 |
| 盒型 | 书型、双开门、天地盖或折叠结构 | 磁铁数量、位置和开合路径 |
| 使用 | 单次开启、频繁开合或礼赠展示 | 吸力、拉开手感和耐久验证 |
| 材料 | 灰板、裱纸、覆膜、特种纸和工艺 | 磁铁埋深、厚度和粘接可靠性 |
| 运输 | 快递、堆码、长途、温湿度和外箱 | 错位、磨损和盒体变形风险 |
二、磁铁位置、极性和埋位怎么定
设计图至少要标注磁铁中心位置、尺寸、极性、埋位深度、胶黏方式和允许偏差。位置越靠近边缘,越要检查纸板强度、裱纸包边和开合时的剥离力。
用定位尺寸控制磁铁中心,不能只写“按常规放磁铁”。
装配前确认同一对磁铁的极性和左右对应关系。
把裱纸、覆膜、衬纸、灰板和胶层的总厚度纳入间距计算。
更换纸张或后加工后,重新确认磁铁间距和盖合平整度。
三、吸力不足和盖合异常按证据排查
| 现象 | 先查什么 | 调整方向 |
|---|---|---|
| 吸力不足 | 极性、中心错位、间距和磁铁型号 | 修正定位、间距或规格后复测 |
| 盖不平 | 盒体翘曲、裱纸拉扯、折线回弹和内托顶盖 | 调整结构、材料厚度或内托间隙 |
| 开合过紧 | 磁铁过强、间距过小和开启受力点 | 调整磁铁、拉手位或开合余量 |
| 运输后开裂 | 边角受力、外箱固定、振动和潮湿变形 | 同时调整盒体、内托和外箱保护 |
不要看到吸力不足就直接增加磁铁数量。若产品或内托持续顶住盖体,增加吸力可能让开合更难,并加重纸板、裱纸或胶位损伤。
四、磁吸盒打样和量产要验收什么
空盒和装入真实产品后分别闭合,记录是否平整、偏移或顶盖。
连续开合并记录是否过松、过紧、夹手或产生异常。
核对磁铁中心、埋位深度、极性、胶黏方式和是否露磁。
检查内托是否顶盖、带出产品或让产品在盒内移动。
按实际装箱、堆码和运输条件验证是否开盒、移位、开裂或变形。
五、哪些结构问题不能靠磁铁解决
盒体尺寸不匹配,产品或内托持续顶住盖体。
灰板或裱纸受潮、变形,导致盖合面不平。
折线位置错误,开合时产生额外剥离力。
磁铁附近纸板太薄或包边不足,造成局部破损。
外箱没有固定,运输振动让盒体反复碰撞和摩擦。
磁铁只负责部分闭合和定位,不能替代盒体强度、内托固定和外箱保护。
常见问题
磁铁越多,礼盒越牢吗?
不一定。吸力取决于磁铁型号、极性、间距、埋位、盖合受力和盒体刚度。
磁吸礼盒运输时会不会自动打开?
可能。需要根据盒体、内托、外箱固定和运输振动做验证,不能只在桌面上闭合一次就判断运输安全。
什么时候需要更换磁铁规格?
当盒体厚度、纸张、内托、产品重量、开合频率或运输方式变化时,应重新验证。
结语
磁吸礼盒的核心不是“磁铁越强越好”,而是让磁铁、盒体、内托和运输固定共同完成闭合、定位和保护。若已确定盒型、产品尺寸、磁铁规格和内托方案,可通过联系我们提交资料;需要比较礼盒结构,可查看精品礼盒栏目或行业包装方案。
本文用于磁吸礼盒的前期结构沟通,不替代具体项目的材料、胶黏剂和运输验证。最终参数应以真实产品、样品和客户验收条件为准。
 使用微信或抖音扫码 · 点击空白处关闭