
中山企业做彩盒、礼盒或内托时,先不要把几组“长、宽、高”直接放在一起比较。更稳妥的做法是先统一基准面、方向标识和测量状态,再按结构样、成盒实装样、装箱样逐步核对;数字相同但方向或状态不同,不能视为装配已经确认。
先把尺寸拆成四种基准
采购资料建议用一张“尺寸基准表”同时记录以下对象,并在图纸或照片上画出同一方向的箭头:
| 对象 | 记录口径 | 必须标注 |
|---|---|---|
| 产品 | 实际装入状态下的外形尺寸、突出部位和重量 | 正面、顶部、左/右侧及装入方向 |
| 内托 | 腔位、卡口、支撑面和取放空间 | 开口方向、不可旋转部位、接触点 |
| 盒体 | 盒内尺寸、盒外尺寸,以及平铺刀版或成盒状态 | 盒盖/开口方向、折线、糊口和成型基准 |
| 外箱 | 箱内、箱外、装箱数量和摆放姿态 | 堆放面、封箱方向、标签和搬运方向 |
不要只写“长×宽×高”。应把每个数字对应到同一组轴向,例如产品的前后、左右、上下,包装也按同一方向记录。左右手版本即使外形尺寸相同,也要分开编号;如果内托允许旋转,应写明允许的旋转方向,以及旋转后是否仍满足展示、避让和取放要求。
测量时固定方向与状态
先画方向图:用箭头标出产品正面、装入口、开启边和外箱装箱方向,必要时在产品、内托和盒体上使用同一组字母或编号。
再写测量状态:区分裸产品、带附件或内包装的产品、内托样、平铺刀版、成型盒和装箱后的外箱。不同状态的数据不能直接互换。
处理旋转与左右版本:若产品可转位,记录“可旋转”并说明限制;若有把手、接口、标签面或易损部位,不能只把宽度和长度对调后继续使用。
最后确认材料影响:纸板厚度、裱纸、覆膜、内托材料和配件会改变成型或取放关系。尺寸公差不要套用未经项目确认的固定值,应在样品上观察装入、取出和封合。
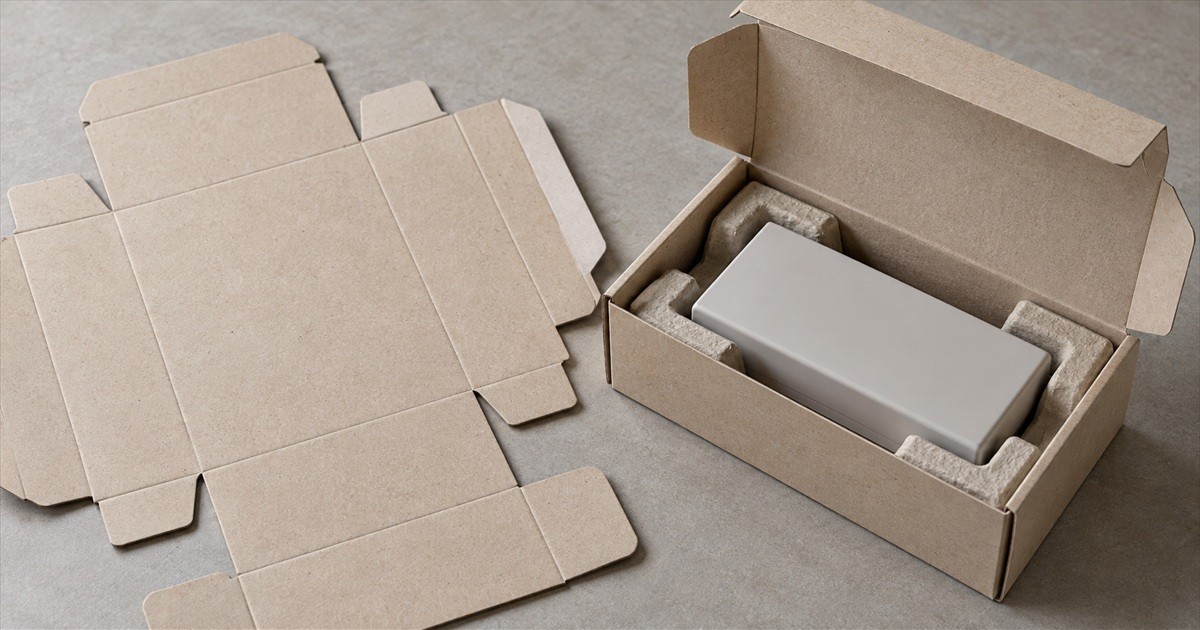
关于裁切线、折线、糊口、展开尺寸与结构白样的关系,可参考包装刀版图与打样交付清单;通用模板只能作为讨论稿,不能替代真实产品装入后的复核。
用三类样品做逐项核对
| 样品阶段 | 重点核对 | 放行边界 |
|---|---|---|
| 结构样/白样 | 方向、盒内尺寸、内托定位、插口、折线、开合和取放 | 不能代替最终颜色和表面工艺确认 |
| 成盒实装样 | 用代表性产品和完整附件试装,检查偏位、顶盖、摩擦、取出和闭合 | 记录产品、内托、盒体的版本及修改项 |
| 装箱样 | 外箱内的摆放姿态、装箱数量、箱内方向、封箱和搬运标识 | 装箱检查不自动等于运输测试通过 |
彩盒从打样进入量产前,样品用途、产品尺寸、内托、刀版版本和量产首件都应写进同一份确认记录。可继续参考彩盒打样到量产的误差确认清单。
询价与量产确认清单
统一单位、尺寸顺序和测量状态,注明是内尺寸、外尺寸还是展开尺寸。
提交产品、完整附件、内托、盒型和外箱的方向图,标出不可受压、不可刮擦或必须朝向展示面的部位。
要求报价分别写清盒体、内托、刀版、印刷、后加工、装配、包装和运输口径;规格变更时说明会影响哪些项目。
量产前锁定产品版本、内托版本、纸材或厚度、刀版文件、装箱数量和首件核对项。
需要准备报价和打样资料时,可参考定制包装下单流程与礼盒盒型、内托和运输核对指南。如需让供应商按同一份资料评估,可通过联系我们提交产品尺寸、数量、材料或工艺要求、交付地区及待确认项。
两个采购常见追问
只有三维数字,能不能直接开刀版?
三维数字可以用于前期方案和报价沟通,但在材料厚度、装入方向、内托卡位和盒体状态没有对齐前,不宜把它当作最终生产基准。正式刀版仍应通过结构样和实装样确认。
换纸材或装箱数量后,原来的尺寸表还能继续用吗?
不能直接沿用。纸材厚度可能影响成盒间隙,装箱数量和摆放姿态会改变外箱数据;应回到尺寸基准表,标记变更项,再核对内托、盒体和外箱之间的关系。
结语
包装尺寸基准的核心不是把数字写得更长,而是让产品、内托、盒体和外箱共享同一套方向、状态和版本。中山及珠三角采购项目在询价时先提交这张基准表,打样时再按结构样、实装样和装箱样逐级签核,能更早发现方向做反、内托偏位或封合受阻等问题。
 使用微信或抖音扫码 · 点击空白处关闭