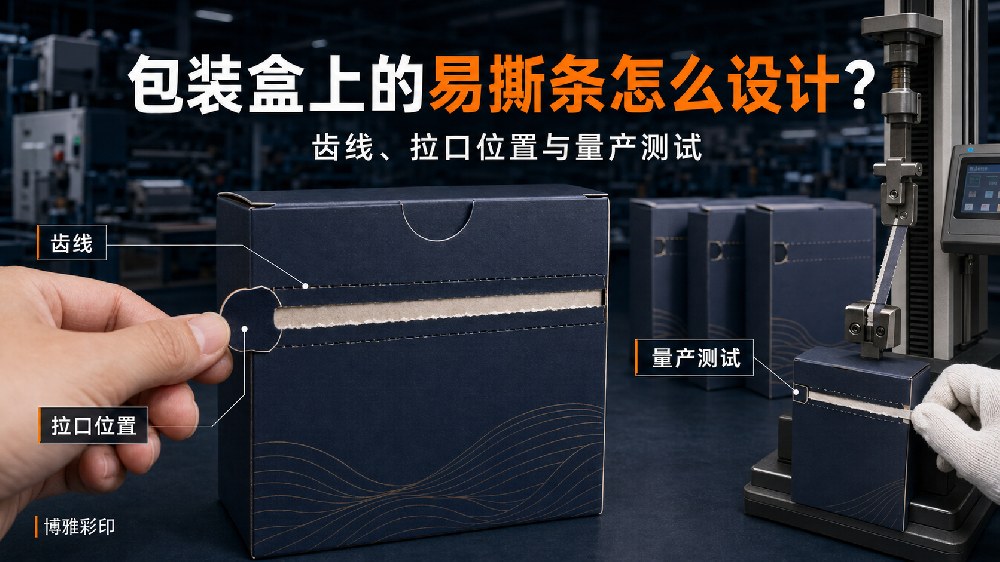
资料更新日期:2026 年 8 月 19 日。本文给出的是包装设计、打样和采购沟通方法,不替代客户指定的开启力、运输测试、儿童安全或食品接触要求。正式下单前,应把纸张、纸纹、覆膜、表面工艺、胶口和验收样品写入订单或技术确认单。
同样叫“易撕条”,儿童内裤卡盒、食品彩盒、服装配件盒和电商瓦楞箱的开启动作并不一样。设计前先回答:盒子从正面、背面、侧面还是顶部打开?需要撕出整条纸带,还是只形成一个取物口?撕开后还要不要暂时存放产品?这些答案会影响齿线数量、拉舌形状、开口长度和是否需要二次封口。
易撕条会切断一部分纸张纤维,因此它不应穿过主要承重面、盒角、吊挂孔、提手、锁底或长距离压线。电商箱还要考虑快递分拣、跌落、振动和堆码;零售盒则要考虑货架搬运和消费者误拉。设计目标不是“越容易撕越好”,而是在正常运输中保持完整,在正确位置施力时能够稳定开启。
普通白样容易撕,不代表正式覆膜后的彩盒也容易撕。光膜、哑膜、触感膜、防刮膜、烫金、局部 UV、击凸、上光和胶水都会改变起撕阻力。设计文件一旦进入正式打样,应尽量使用与量产一致的纸张克重、纸纹方向、表面工艺和糊盒方式。
| 结构 | 怎么开启 | 适合场景 | 主要风险 |
|---|---|---|---|
| 双齿线纸带 | 捏住拉舌,沿两条平行齿线撕开 | 服装、袜子、食品和日用品彩盒 | 纸桥太弱会运输误开,太强会中途断条 |
| 单齿线翻盖 | 沿轮廓齿线撕开局部盒面 | 需要形成局部取物口的包装 | 终点控制不好会撕到盒盖或主展示面 |
| 拉舌加齿线 | 从半圆口、缺口或突出拉舌启动 | 小型卡盒、轻量产品和零售包装 | 拉舌面积小、纸桥过强时容易先断拉舌 |
| 内置撕裂带 | 拉动外露带头,让带子切开纸板 | 较厚瓦楞电商盒、快递箱 | 材料和加工成本更高,带头及粘贴位置要稳定 |
| 易撕条加二次封口 | 先撕开,之后用第二条胶或插舌重新闭合 | 退货电商箱、需要短期再封的包装 | 首次封箱、易撕线和二次封口容易互相干扰 |
如果目标是首次开启识别,易撕条还要和封口贴、胶封或一次性破坏结构配合。想了解纸质破坏口、封签和一次性开启的区别,可以参考防拆封包装盒结构与设计指南。
切口较长、保留的纸桥较短时,消费者通常更容易开始撕开,但包装在搬运、堆码和装盒时也更容易提前裂开。纸桥太弱,还可能在模切清废、覆膜或糊盒阶段断开。
纸桥保留得多,运输中更稳定,但消费者可能需要反复拉扯,出现拉舌断裂、撕裂偏离或使用剪刀的情况。开启力不能只靠设计师手撕一次判断,应按正式材料和实际开口长度做重复测试。
纸带太窄时不容易捏住,撕到中段也可能断开;太宽时会占用版面并削弱盒面局部结构。双齿线之间的距离应结合盒子大小、纸张厚度、覆膜、开启长度、手指操作和撕开后开口大小确定。
起点可以用半圆口、缺口、拉舌或颜色提示帮助消费者找到位置。终点则要通过改变齿线方向、设置连接区或安排停止区域,防止撕裂继续进入盒角、胶口、插舌和主要展示面。文件中应同时标出起点、终点和撕开方向,而不是只画一条没有说明的虚线。
正面开启提示清楚,适合希望消费者立即理解开箱动作的包装。但齿线会破坏主展示面,应避开品牌标志、产品名称、产品图、条码、二维码、法规信息和警示语。
服装、袜子和日用品卡盒常把易撕条放在背面或背面上部。背面不影响货架主视觉,但消费者可能找不到位置,需要通过箭头、简短文字或颜色对比说明“从此处开启”。
侧面拉口对盒体正反面影响较小,适合从侧面抽取产品的盒型;顶部拉口适合撕开后直接取物,但顶部往往同时有插舌、吊挂孔或封口结构,易撕条不能和这些受力位置过度重叠。
开窗已经削弱了纸张局部结构,易撕条距离窗口太近时,运输和开启都可能产生连锁破裂。涉及开窗彩盒时,还应把窗片、粘接宽度和运输保护一起确认,可参考彩盒开窗材料、粘接与运输防护指南。
薄纸容易启动,但也容易在运输和糊盒时提前断裂;厚卡纸结构更稳,但如果纸桥过多,开启会变得费力。涂布白卡纸、牛皮纸、特种纸和再生纸的纤维结合方式不同,不能直接复制同一套齿线参数。
沿纸纹撕和横跨纸纹撕,所需力量、撕口平整度和偏移风险可能不同。一个方向容易撕开,另一个方向费力,是实际打样中常见的差异。排版时要同时考虑主要压线、盒体挺度、易撕方向、印刷拼版和纸张利用率,不能只为了省料而牺牲开启稳定性。
瓦楞纸板包含面纸、芯纸和里纸,撕裂还会受到楞向、楞型和面纸结合状态影响。普通彩盒齿线直接复制到瓦楞电商盒上,可能出现撕口不齐、面纸分层或撕裂偏移。较厚瓦楞箱可以评估专用齿线或内置撕裂带,而不是只增加模切压力。
如果项目同时涉及纸板结构和瓦楞楞型,可把本文和瓦楞纸箱楞型选择指南一起交给供应商确认;如果是厚纸板或包装内托项目,则应将成品强度和内包装固定一起验证。
纸张已经沿齿线断开时,膜层仍可能保持连续,导致拉舌被扯断、纸张撕开而薄膜不断、撕裂方向偏移或出现长条状膜丝。光膜、哑膜、触感膜和防刮膜都不能直接保证易撕性能。正式测试应使用最终膜材,并确认齿线是否同时有效切过纸张和膜层。
烫金跨过齿线可能出现断金、掉箔和不规则金属边缘;局部 UV 可能增加起撕阻力;击凸会改变局部纸张结构,使受力不均。设计文件应尽量把这些工艺和齿线分开,至少在样品上确认撕开后不会伤到消费者或产品。
胶水覆盖齿线会让起撕力量明显增加,甚至造成表层纸被整片拉起。文件中建议独立标出胶口、涂胶范围、禁胶区、拉口起点和易撕终点。糊盒时还要抽查胶水宽度、位置和溢胶情况。覆膜开胶或粘口异常时,可参考彩盒糊盒开胶排查指南。
涉及光膜、哑膜、触感膜或防刮膜时,不能只按照“覆膜后再调齿线”处理,还应在结构设计阶段预留工艺空间。不同膜材的表面表现和撕裂手感,可参考彩盒覆膜类型与耐磨验收指南。
易撕条可以提供首次开启痕迹,但不能自动等同于完整防拆封。判断标准很简单:消费者是否能绕过易撕条,从普通插口、盒底或侧边无损打开包装?如果可以,易撕条的防拆作用就有限。
需要较清晰的首次开启识别时,可以组合使用胶封盒盖、易撕条、封口贴或一次性破坏结构,并让其他开启路径无法在不留下痕迹的情况下打开。涉及药品、危险品、儿童安全或法规意义上的安全封口时,普通纸盒易撕条不能直接替代专门的安全包装评估。
白样应尽量接近正式纸张厚度和纸纹方向,先确认拉口好不好找、手指能不能捏住、易撕条能否启动、撕裂是否沿路线进行,以及撕开后盒体还剩多少支撑。
白样通过后,用正式纸张、印刷、覆膜和表面工艺打样。重点观察膜层是否切断、油墨是否沿齿线爆色、UV 和烫金是否增加阻力、撕口是否分层,以及胶水有没有进入禁胶区。
空盒好撕,不代表装货后仍然好用。实际产品可能顶住拉口、挡住撕裂路径,或在开启时被纸边刮伤。服装和儿童内裤包装还要检查齿口是否勾住面料;食品和小件产品则要确认撕开后的纸屑不会落入产品区域。
易撕条要在运输后仍然保持完整,测试项目应按产品和路线选择,可以包括跌落、振动、堆码、挤压、搬运摩擦和温湿度条件。ISTA 的公开资料将运输风险分为冲击、振动、压缩和大气环境等类别;其 3L 方案也强调电商运输中的振动、冲击、压缩、温度和湿度影响。测试项目应写明样品状态、顺序和判定方式,不能只写“做过运输测试”。
正式大货前安排小批量生产,才能观察刀模、模切压力、糊盒、装盒和包装线的稳定性。建议抽取生产前段、中段和后段样品,检查齿刀磨损、纸张批次和胶水变化是否让开启手感发生漂移。
如果项目还需要准备刀版、文案、条码和工艺确认资料,可以先使用彩盒打样资料清单;设计文件中应将易撕齿线、模切线、压线、胶口和禁胶区分层标注,可参考包装印刷文件检查清单。
| 检查项目 | 验收关注点 | 常见异常 |
|---|---|---|
| 起撕 | 不使用工具,能从规定拉口启动 | 找不到拉口、拉舌一拉就断 |
| 连续性 | 纸条沿预定路径连续撕开 | 中途断裂、偏离齿线、撕到盒角 |
| 防误开 | 正常运输和搬运后易撕条保持完整 | 堆码后自行裂开或拉口翘起 |
| 外观 | 撕裂边缘无大面积分层、掉箔和毛边 | 纸面破损、膜丝外露、图文被撕掉 |
| 产品保护 | 开启过程不刮伤、割伤或污染产品 | 纸边尖锐、纸屑落入产品区 |
| 批量一致性 | 前、中、后段样品手感和路径基本稳定 | 样品好撕,大货难撕或容易误开 |
如果客户对开启力度有明确要求,可以在样品确认后使用拉力设备记录起撕力和连续撕开力,并以双方确认的样品为验收基准。没有统一数值时,至少要把样品照片、材料、覆膜、测试数量和异常处理方式写进记录。
建议在 AI、PDF 或刀模文件中建立独立图层,并直接写明线条功能。常见标注可以包括:
CUT:模切线。CREASE:压线。PERF:易撕齿线或穿孔线。GLUE:胶口和涂胶范围。NO GLUE:禁胶区域。WINDOW:开窗位置。SAFE AREA:图文安全区域。不同工厂使用的颜色和线型可能不一样,因此不能只依赖颜色区分。文件中还要标注齿线起点、终点、拉口方向、纸带宽度、撕开后开口范围,以及哪些图文不得被撕开。
向包装厂咨询易撕结构时,建议一次提供:
如果包装要接入自动装盒机,易撕条、插舌、锁底和糊口还要一起考虑开盒力与卡机风险,可参考自动装盒机前的彩盒结构确认清单。如果需要把打样、量产和验厂记录连起来,可参考印刷厂验厂清单。
| 现象 | 优先排查 | 调整方向 |
|---|---|---|
| 拉舌一拉就断 | 拉舌面积、起点纸桥、纸张脆性、覆膜是否切断 | 调整拉口和起点,不要只盲目加大模切压力 |
| 整条易撕线很难打开 | 纸桥过长、纸张过厚、膜层连续、胶水溢入 | 用正式材料重新确认齿线、覆膜和禁胶区 |
| 运输中自动裂开 | 纸桥过弱、位置在受力面、产品向外顶压 | 移动易撕条或增加结构支撑,再做运输验证 |
| 撕到中段偏离路径 | 纸纹方向、齿刀磨损、纸张分层、拉动角度 | 按正式纸纹和批量样品重新确认连续性 |
| 撕开后盒面破损严重 | 终点控制、开窗、压线、盒角和纸张结合 | 调整终点和避让区域,不要把齿线穿过薄弱结构 |
| 样品正常、大货不好撕 | 材料批次、刀模压力、覆膜、糊盒和设备状态 | 做前中后段抽样,冻结量产材料与参数 |
需要撕出一整条纸带时,通常考虑两条平行齿线;只需要打开局部翻盖时,可以考虑单齿线或轮廓齿线。最终选择取决于盒型、纸张、开口长度和运输风险。
不一定,但拉口通常能降低消费者寻找和启动的难度。没有拉口的结构更依赖指甲或边缘,容易出现找不到起点、撕偏或损伤盒面的情况。
可以,但必须使用正式膜材打样。纸张沿齿线断开而膜层保持连接,是覆膜彩盒最常见的开启问题之一。
通常不建议。胶水会提高开启力并改变撕裂方向;如果结构确实需要交叉,应把胶口宽度、禁胶区和样品判定方式写清楚,并做正式材料测试。
只能在其他开启路径也受到控制时提供首次开启识别。如果普通插口、盒底或侧边仍然可以无损打开,易撕条不能单独构成完整防拆结构。
有可能,尤其是纸边尖锐、撕裂终点靠近产品、产品顶住盒面或纸屑会落入产品区域时。装入真实产品后要做开启测试,不能只测空盒。
因为纸张克重、纸纹、覆膜、盒型、撕开长度和运输受力不同。同一套齿线在另一种材料上可能变得太难撕,也可能在运输中提前断开。
是否增加费用取决于现有刀模能否修改、是否需要特殊齿刀或撕裂带,以及是否要重新制作样品。询价时应让供应商分别列出刀模、材料、覆膜、撕裂带和打样费用,避免把结构改动隐藏在单价中。
结论:易撕条的好坏,不是看齿线画得多整齐,而是看消费者能否找到并稳定开启,包装能否撑过运输,产品能否在开启过程中保持安全,以及量产前后手感是否一致。最可靠的流程是先锁定开启场景,再确定齿线、拉口和避让区域,最后用正式材料、实际装货和小批量试产验证。
博雅彩印可根据产品尺寸、纸张、盒型、表面工艺、开启方向、运输方式和订单数量,协助整理易撕条结构、刀版标注、打样测试和量产验收条件。询价时把这些信息一次提供完整,供应商才容易给出可比较、可复验的方案。

扫一扫,关注我们
24H
服务热线:
18824998869
邮箱:denny@byprintings.com
地址:中山市小榄镇北区茂丰一路1号之一
18824998869
公众号


